


Ang isang eye sling ay maaaring magmukhang perpekto at isang pananagutan pa rin. Ang 16 mm ferrule-secured wire rope eye sling na diniinan ng katugmang die sa buong tonelada, gamit ang hardness-...
READ MORE
Ang isang wire rope processor sa Southeast Asia kamakailan ay tinanggihan ang halos 30 porsiyento ng isang annealed batch dahil ang mga coils ay nagkadikit at ang mga panlabas na layer ay scratched na hindi na naayos. Tama ang profile ng furnace, stable ang protective atmosphere, at tumugma ang cycle time sa material specification. Ang mga pagkakamali ay hindi nagmula sa heat treatment mismo. Nagmula sila sa mga carrier ng pagsusubo para sa mga wire coiler na humawak sa mga coil sa panahon ng cycle.
Ang mga carrier ng pagsusubo para sa mga wire coiler ay hindi mga passive na kahon na nagdadala lamang ng mga coil sa pugon. Kinokontrol nila kung gaano kalaki ang pakikipag-ugnayan sa ibabaw ng wire sa mga istrukturang bakal, kung gaano kalayang umiikot ang kapaligiran ng furnace sa pagitan ng mga layer, kung gaano kapantay ang pagbabahagi ng timbang ng stack, at kung gaano karaming mekanikal na pang-aabuso ang nararanasan ng mga gilid ng coil habang naglo-load at nag-aalis. Sa batch annealing, ang disenyo ng carrier ay isa sa mga pinakadirektang variable na maaaring baguhin ng isang halaman upang maalis ang mga dumidikit at scratching na mga depekto nang hindi hinahawakan ang mga setting ng furnace.
Ipinapaliwanag ng artikulong ito kung ano ang mga carrier ng annealing, kung bakit nagdudulot o nagpapagaling ang mga ito sa mga pinakakaraniwang batch annealing defect, kung aling mga uri at materyales ng carrier ang available, at kung paano pumili, isama, at mapanatili ang mga carrier upang gumana ang mga ito nang tuluy-tuloy sa paglipas ng mga taon ng serbisyo. Iniuugnay din nito ang mga desisyon ng carrier sa mas malawak na linya ng pagproseso ng wire, kabilang ang coiling, reeling, at wire rope end annealing equipment.
Mula noong 1992, ang aming kumpanya ay gumawa ng mga kagamitan sa pagproseso ng wire rope, kabilang ang mga steel wire rope annealing machine, reeling machine, hydraulic press machine, at pagtutugma ng mga accessory, para sa mga customer sa higit sa isang dosenang bansa. Ang gabay sa artikulong ito ay sumasalamin sa mga pattern ng field na naobserbahan namin kapag pinagsama ng mga processor ang kanilang mga coil annealing lines sa end-annealing at finishing operations.
Ang mga carrier ng pagsusubo para sa mga wire coiler ay direktang nakakaimpluwensya kung ang isang batch ng annealed wire ay lumabas na malinis o nagiging scrap; Ang pagpili ng carrier ay nararapat sa parehong atensyon gaya ng pagkakalibrate ng furnace.
Mga Annealing Carrier para sa Wire Coiler: Depinisyon at Tungkulin sa Batch Annealing
Ang annealing carrier ay isang reusable na basket, tray, frame, o fixture na sumusuporta sa mga wire coil sa panahon ng batch annealing. Pinapanatili nitong buo ang geometry ng coil, pinaghihiwalay ang mga katabing layer para hindi mag-weld ang mga wire surface, pinapayagan nitong maabot ang furnace atmosphere at init sa bawat pagliko, at ginagawang mechanically stable ang stack para maiangat ito ng crane, pusher, o charging machine nang hindi nagbabago.
Sa isang tipikal na operasyon ng batch annealing, ang wire ay isinusuot sa isang coiler, ibinababa sa isang carrier, at isinalansan ang dalawa, tatlo, o apat na carrier na mataas sa loob ng isang bell furnace o isang box furnace. Ang pugon ay selyadong, nililinis ng nitrogen o hydrogen, pinainit hanggang sa temperatura ng pagsusubo, hawak para sa kinakailangang oras ng pagbabad, at pagkatapos ay pinalamig sa isang kinokontrol na paraan. Ang bawat yugto ng cycle na iyon ay nagdudulot ng mga puwersa sa wire na dapat pamahalaan ng carrier.
Ang direktang pakikipag-ugnay sa pagitan ng mga layer ng coil ay ang pangunahing problema. Sa mga temperatura ng pagsusubo, ang malinis na bakal na ibabaw ay maaaring mag-bonding sa pamamagitan ng diffusion, lalo na sa ilalim ng compressive pressure ng mga stacked coils. Ang isang mahusay na dinisenyo na carrier ay binabawasan ang lugar ng contact, nagpapakilala ng mga tampok sa paghihiwalay tulad ng mga butas-butas na plato o wire mesh, at ipinamamahagi ang patay na bigat ng stack upang walang isang layer na nagdadala ng labis na lokal na pagkarga.
Nakakaapekto rin ang mga carrier sa sirkulasyon ng atmospera. Sa hydrogen bell annealing, halimbawa, ang gas ay dapat dumaloy sa coil stack at alisin ang mga contaminant mula sa ibabaw. Ang isang carrier na may mababang bukas na lugar ay humaharang sa dumadaloy, nagpapahaba ng oras ng pag-ikot, at lumilikha ng mga lokal na pagkakaiba-iba sa kondisyon ng oxide. Ang isang carrier na may mapagbigay na pagbutas, matigas na geometry, at maingat na inilagay na mga suporta ay nagbibigay sa kapaligiran ng isang predictable na landas sa paligid at sa pamamagitan ng mga coils.
Sa wakas, ang carrier ay isang magagamit muli na tool. Dapat itong makaligtas sa daan-daang mga cycle ng pag-init, paglamig, at mekanikal na paghawak nang walang distorting. Ang pangangailangang iyon ay nagtutulak sa pagpili ng paraan ng pagtatayo at materyal, na parehong susuriin sa ibang pagkakataon sa gabay na ito.
Kaugnay na Pagbasa
Tratuhin ang annealing carrier bilang isang thermal at mechanical component ng furnace, hindi bilang isang simpleng storage bin.
Mga Depekto sa Pagdikit at Pagkamot: Bakit Nagpapasya ang Disenyo ng Carrier sa Kalidad ng Coil
Ang pagdikit ay ang pagsasanib ng mga katabing wire surface sa mga localized na contact point. Ang scratching ay ang mekanikal na abrasion ng wire surface kapag ang mga layer ay nagbabago sa isa't isa sa panahon ng pag-init, paglamig, o paghawak ng furnace. Ang parehong mga depekto ay kabilang sa pinakamadalas na naiulat na mga problema sa kalidad sa batch annealing ng steel wire at rod. Ang layunin ng maraming pag-redesign ng annealing carrier ay tiyak na maiwasan ang dalawang depektong ito.
Ang data na tinalakay sa ibaba ay mula sa mga talaan ng depekto na nakolekta sa ilang batch annealing operations na nagpoproseso ng medium-carbon steel wire sa mga stackable carrier. Bagama't ang bawat planta ay may sariling halo ng kondisyon ng furnace, kalidad ng kapaligiran, at materyal na grado, ang pamamahagi ng mga sanhi ng depekto ay sumusunod sa kapansin-pansing pare-parehong mga pattern. Sa mahigit 60 porsiyento ng mga naiulat na kaso, ang pangunahing dahilan ay ang carrier sa halip na ang furnace controller. Pinag-grupo namin ang mga ulat sa limang kategorya ng pinagmulan ng depekto upang makita ng mga team sa pagpoproseso kung saan may pinakamataas na leverage ang mga pagpapahusay ng carrier. Ipinapakita ng chart sa ibaba kung paano na-attribute ang mga sanhi ng depekto bago na-optimize ng mga halaman ang kanilang mga annealing carrier.
Defect Attribution sa Batch Annealing ng Wire Coils Bago ang Carrier Optimization
Nananatili sa pagitan ng mga katabing coil layer 42%
Pagkamot na dulot ng magaspang o deform na mga suporta 26%
Coil deformation sa ilalim ng stacking load 14%
Pagkupas ng kulay ng ibabaw mula sa na-block na daloy ng gas 11%
Paghawak ng pinsala sa panahon ng paglilipat ng coiler-to-furnace 7%
Apat sa limang kategorya ng depekto sa chart ang direktang naka-link sa disenyo ng carrier o kundisyon ng carrier. Ang pagdikit sa pagitan ng mga katabing coil layer ay ang pinakamalaking bahagi sa 42 porsiyento ng mga naiulat na depekto; ito ay nangyayari kapag ang contact pressure at temperatura ay sapat na mataas para sa diffusion bonding na magsimula. Ang mga carrier na may patag at tuluy-tuloy na ibabaw ay nagbibigay sa wire ng mas kaunting mga contact point ngunit mas malalaking contact area, na kung saan ay kabaligtaran na nagpapataas ng panganib na dumikit dahil ang bawat contact point ay nagdadala ng mataas na lokal na presyon. Ang mga butas-butas na carrier na may makitid na suporta sa mga tadyang ay lubhang nakakabawas sa lugar ng pakikipag-ugnayan at nagpapakita ng pinakamabilis na pagpapabuti sa mga pagtanggi na nauugnay sa pagdikit. Ang pagkamot ay umabot ng 26 na porsyento, at sa karamihan ng mga kaso ang pangunahing dahilan ay isang magaspang na ibabaw ng carrier, mga welded burr, o isang deformed na support bar na dumidikit sa wire habang ang stack ay lumalawak at kumukuha. Ang deformation ng coil sa 14 na porsyento ay karaniwang sumusunod sa overstacking o ang paggamit ng mga carrier na may hindi pantay na pahalang na ibabaw. Ang pagkawalan ng kulay sa 11 porsiyento ay karaniwang sanhi ng naka-block na daloy ng gas, na isa pang salik na nauugnay sa carrier, dahil tinutukoy ng bukas na lugar ng carrier kung gaano karaming atmosphere ang umaabot sa gitna ng coil. Ang natitirang 7 porsiyento ng mga depekto ay nasubaybayan sa paghawak ng pinsala sa panahon ng paglipat sa pagitan ng coiler, carrier, at furnace, na muli ay isang carrier geometry at isyu sa compatibility ng fixture. Sa mga praktikal na termino, nangangahulugan ito na maaaring mabawasan ng isang planta ang kabuuang mga depekto sa pagsusubo ng higit sa kalahati sa pamamagitan lamang ng pagpapalit ng solid-tray carrier ng maayos na maaliwalas na basket na mababa ang contact na may parehong footprint. Ang pagpapabuti ay hindi haka-haka; ilang mga processor na aming pinagtatrabahuhan ang nagpalit lang ng carrier at nagpapanatili ng parehong furnace program, at ang kanilang mga tumatangging pagtanggi ay bumaba ng isang order ng magnitude. Ang mahalagang nuance ay ang disenyo ng carrier ay dapat tumugma sa lapad ng coil, panlabas na diameter ng coil, at taas ng stacking ng partikular na linyang iyon; ang isang carrier na gumagana nang maayos para sa pinong wire ay maaaring ganap na mali para sa mabigat na baras. Samakatuwid, kapag ang isang halaman ay nag-ulat ng isang biglaang pagtaas sa mga scratching defect, ang unang inspeksyon ay dapat na ang mga ibabaw ng carrier, hindi ang mga temperatura ng furnace. Ang regular na pagsukat ng flatness ng carrier at ang kondisyon ng mga contact edge ay kabilang sa parehong quality control routine gaya ng furnace thermocouple calibration.
Dahil higit sa 80 porsiyento ng mga karaniwang batch annealing defect ay bumabalik sa carrier geometry, ventilation, o kondisyon sa ibabaw, ang pag-optimize sa mga carrier ay ang pinakamabilis na mababang gastos na pagpapahusay sa pagiging maaasahan na magagamit sa mga wire coil annealer.
Mga Karaniwang Uri ng Annealing Carrier para sa Wire Coils
Sinasaklaw ng limang pangunahing disenyo ng carrier ang karamihan ng mga batch annealing application sa industriya ng wire. Ang pagpili sa mga ito ay depende sa laki ng coil, timbang, temperatura ng pagsusubo, mga kinakailangan sa kapaligiran, at mga kagamitan sa paghawak na naka-install na sa planta. Ang talahanayan sa ibaba ay nagbubuod sa mga pangunahing katangian ng bawat disenyo.
| Uri ng carrier | Konstruksyon | Bentilasyon | Load Capacity | Pinakamahusay na Naaangkop Para sa |
|---|---|---|---|---|
| Perforated steel plate carrier | Flat plate na may bilog o may mga butas na butas, welded na mga gilid, paninigas ng mga tadyang | 30-40% bukas na lugar | Katamtaman hanggang mataas | General-purpose coil annealing na may katamtamang taas ng stacking |
| Welded wire mesh basket | Mesh na sahig at mga gilid, welded wire frame, opsyonal na lifting lugs | 50-60% bukas na lugar | Mababa hanggang katamtaman | Pinong wire, maliwanag na pagsusubo kung saan kritikal ang access sa kapaligiran |
| Stackable cast frame carrier | Cast iron o heat-resistant cast steel grid na may mahalagang stacking post | 40-50% bukas na lugar | Mataas | Heavy rod coils, mahabang buhay ng serbisyo, mga high-temperatura na cycle |
| Naka-segment na napapalawak na carrier | Mga adjustable na segment na nakakandado sa paligid ng inner diameter ng coil | Depende sa espasyo ng segment | Katamtaman | Maramihang laki ng coil na may isang kabit |
| Custom na fixture carrier | Ginawa upang i-coil ang panloob na diameter, panlabas na lapad, at mga sukat ng furnace | Custom | Custom | Espesyal na coil geometries at automated loading system |
Ang mga perforated steel plate carrier ay ang pinakakaraniwan dahil pinagsasama nila ang mababang gastos sa pagmamanupaktura na may mahusay na lakas ng istruktura. Ang bukas na lugar ay nakakamit na may mga bilog na butas o slotted openings, kadalasang may pagitan upang ang plato ay mapanatili ang sapat na higpit upang maiwasan ang sagging sa pagitan ng mga suporta. Ang mga carrier na ito ay isang makabuluhang panimulang punto para sa mga wire na higit sa 3 mm diameter kung saan ang bigat ng coil ay makabuluhan.
Ang mga welded wire mesh basket ay nag-aalok ng pinakamataas na bentilasyon at ang pinakamaliit na contact footprint, na ginagawang mahusay ang mga ito para sa maliwanag na pagsusubo at para sa mga pinong wire na madaling makamot. Ang kanilang pangunahing kahinaan ay limitadong kapasidad ng pag-load: ang mga mesh na sahig ay maaaring umbok sa ilalim ng mabibigat na stack, kaya kadalasang itinatayo ang mga ito gamit ang isang peripheral frame at isang central support ring. Kailangan din nila ng mas madalas na inspeksyon dahil maaaring lumuwag ang mga indibidwal na intersection ng wire pagkatapos ng maraming thermal cycle.
Ang mga stackable cast frame carrier ay ang heavy-duty na opsyon. Ang istraktura ng cast ay nagtataglay ng hugis nito sa mataas na temperatura kaysa sa mga welded fabrication, at ang grid pattern ay nagbibigay ng pare-parehong suporta at bentilasyon. Mas mahal ang mga ito sa simula, ngunit sa mga planta na may mataas na tonelada ang mas mahabang buhay ng serbisyo ay karaniwang nagpapababa sa gastos sa bawat ikot ng pagsusubo.
Ang mga naka-segment at custom na carrier ay nagsisilbi sa mas makitid na layunin. Ang mga naka-segment na carrier ay maginhawa para sa mga halaman na nagpoproseso ng malawak na hanay ng mga diameter ng coil dahil ang parehong base ay maaaring iakma sa halip na bumili ng hiwalay na carrier para sa bawat laki. Nabibigyang-katwiran ang mga custom na fixture kapag ang annealing furnace ay may hindi pangkaraniwang mga sukat, o kapag ang isang awtomatikong charging machine ay nangangailangan ng tumpak na geometry ng carrier.
| Mga Sitwasyon ng Application
| Diin sa Pagpili
|
Ang tamang uri ng carrier ay tinutukoy ng pinakamabigat na coil sa produksyon, ang pinakamainit na cycle, at ang atmosphere system; walang unibersal na carrier na mahusay na gumaganap sa lahat ng mga kondisyon.
Mga Materyales sa Pagsusupil ng Carrier: Mga Katangian, Temperatura, at Economics
Tinutukoy ng pagpili ng materyal kung gaano katagal pinapanatili ng carrier ang hugis nito, kung gaano kalaki ang sukat sa wire, at kung magkano ang halaga ng carrier sa bawat annealing cycle. Inihahambing ng talahanayan sa ibaba ang limang materyal na pamilya na kadalasang ginagamit ng mga tagagawa at supplier ng carrier.
| materyal | Max Patuloy na Temperatura | Pag-uugali ng Oksihenasyon | Kamag-anak na Gastos | Inaasahang Buhay ng Serbisyo |
|---|---|---|---|---|
| Carbon steel (Q235 / A36) | 550-600°C | Mabilis na lumalampas sa 550°C | Mababa | 2-4 na taon sa mababang temperatura na serbisyo |
| Mababa-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Moderate scaling, bumubuo ng protective oxide layer | Katamtaman | 4-6 na taon |
| Hindi kinakalawang na asero 304 | 800-850°C | Magandang paglaban sa oksihenasyon, katamtaman ang gastos | Katamtaman-high | 6-8 taon |
| Hindi kinakalawang na asero 310S / 309 | 1000-1050°C | Napakahusay na paglaban sa oksihenasyon sa mataas na temperatura | Mataas | 8-12 taon |
| Cast heat-resistant steel (Ni-Cr base) | 900-1000°C | Napakahusay, ang istraktura ng cast ay lumalaban sa kilabot | Mataas | 8-12 taon |
Ang carbon steel ay kaakit-akit kapag ang annealing cycle ay nananatili sa ibaba 600°C. Sa ilalim ng mga kundisyong iyon ay nagbibigay ito ng sapat na lakas at katigasan sa mababang presyo ng pagbili. Nagsisimula ang problema kapag itinaas ng mga halaman ang temperatura ng pag-ikot o pinahaba ang oras ng pagbabad, dahil ang mabilis na pag-scale ay nag-aalis ng materyal na cross-section at ang scale ay natuklap sa wire, na nagiging sanhi ng mga marka sa ibabaw na lumalabas pagkatapos ng pagguhit.
Ang mga low-alloy na heat-resistant steel ay isang karaniwang pag-upgrade. Nagkakahalaga sila ng humigit-kumulang 30 hanggang 40 porsiyentong mas mataas kaysa sa plain carbon steel ngunit tumatagal ng humigit-kumulang dalawang beses ang haba sa parehong serbisyo, na kadalasang ginagawang mas mura sa isang cost-per-cycle na batayan. Ang mga ito ang inirerekomendang minimum para sa batch annealing sa itaas ng 650°C.
Ang mga carrier na hindi kinakalawang na asero, lalo na ang mga grade 304 at 310S, ay mas pinipili kapag ang malalaking pack ng fine wire ay paulit-ulit na na-annealed at ang kalidad ng ibabaw ay ang pangunahing priyoridad. Ang hindi kinakalawang ay hindi bumubuo ng parehong maluwag na sukat tulad ng carbon steel, kaya ang panganib ng mga particle ng scale na naka-embed sa wire ay mas mababa. Ang mas mataas na halaga ng materyal ay nabibigyang katwiran sa pamamagitan ng mas mababang mga rate ng scrap sa maliwanag na mga linya ng pagsusubo.
Ang mga carrier na lumalaban sa init ng cast ay ang premium na solusyon para sa mga pagpapatakbo na nagpapatakbo ng tuluy-tuloy na mga siklo ng mataas na temperatura, tulad ng pagsusubo ng stainless wire o valve spring wire. Ang kanilang istraktura ng cast ay lumalaban sa paggapang nang mas mahusay kaysa sa mga welded sheet, at ang disenyo ng grid ay nagpapaliit sa mga contact point. Karaniwang nakikita ng mga planta na nagpapatakbo ng dalawa o tatlong shift na binabayaran ng mga cast carrier ang mas mataas na paunang puhunan sa loob ng labingwalong buwan.
Ang ilang mga tagagawa ay nag-aalok din ng aluminized carbon steel carrier. Ang aluminum coating ay nagbibigay ng katamtamang proteksyon sa oksihenasyon sa paligid ng 600 hanggang 650°C sa mas mababang halaga kaysa hindi kinakalawang. Ang coating ay unti-unting bumababa, kaya ang mga aluminized carrier ay pinakamahusay na itinuturing bilang isang disposable na opsyon para sa lightly loaded coils.
Ikumpara ang mga materyales ng carrier sa cost per annealing cycle sa halip na presyo ng pagbili lamang; ang isang mas mahal na carrier na lumalaban sa init ay kadalasang nagbabayad para sa sarili nito sa pamamagitan ng mas mahabang buhay at mas kaunting mga depekto sa ibabaw.
Paano Pumili ng Mga Annealing Carrier para sa Wire Coiler
Nagsisimula ang pagpili sa data ng proseso, hindi sa isang katalogo ng produkto. Bago makipag-ugnayan sa isang tagagawa o supplier, kolektahin ang mga sumusunod na parameter ng pagpapatakbo para sa iyong linya.
- Coil outer diameter, inner diameter, at taas pagkatapos paikot-ikot sa coiler
- Coil weight at ang maximum na kabuuang bigat ng isang fully loaded na stack
- Temperatura ng pagsusubo, oras ng pagbabad, at komposisyon ng kapaligiran ng furnace
- Mga panloob na sukat ng furnace at ang paraan ng pag-charge (crane, pusher, o automated na cart)
- Kinakailangan ang pagkakapareho ng pag-init at katanggap-tanggap na paglihis ng temperatura sa loob ng stack
- Paghawak ng mga kagamitan at ang ruta ng paglipat mula sa coiler patungo sa carrier patungo sa pugon
- Bilang ng mga pagbabago sa produksyon at ang target na buhay ng serbisyo ng carrier
- Badyet para sa paunang pagbili kumpara sa pangmatagalang gastos sa bawat ikot ng pagsusubo
Kapag natukoy na ang mga parameter na ito, gawin ang pagpili sa isang structured na pagkakasunud-sunod.
- Tukuyin ang worst-case coil stack: ang pinakamabigat na coil, ang pinakamataas na stacking arrangement, at ang pinakamainit na cycle na dapat mabuhay ng carrier.
- Kalkulahin ang presyon ng contact sa ilalim na layer ng coil gamit ang stack weight na hinati sa kabuuang lugar ng contact sa suporta.
- Pumili ng uri ng carrier na naglilimita sa lugar ng pakikipag-ugnayan habang pinapanatiling stable ang mga gilid ng coil at pinipigilan ang telescoping.
- I-verify na ang carrier open area ay tumutugma sa furnace atmosphere system at sa kinakailangang gas flow rate.
- Ihambing ang mga grado ng materyal laban sa temperatura at kapaligiran ng pag-ikot, at piliin ang grado na may pinakamababang halaga sa bawat pag-ikot.
- Kumpirmahin ang pagiging tugma sa pangangasiwa sa mga kasalukuyang crane hook, forks, o charging machine.
- Magtatag ng iskedyul ng inspeksyon at diskarte sa ekstrang bahagi kasama ng supplier bago maproseso ang unang batch.
Kapag bumibili ng mga annealing carrier nang direkta mula sa isang tagagawa, tingnan kung ang supplier ay gumagawa ng mga carrier mula sa certified steel stock, kung maaari silang magbigay ng mga materyal na sertipiko, at kung nag-aalok sila ng mga ekstrang grate, support bar, at stacking post para sa kapalit sa ibang pagkakataon. Mas gusto ng maraming mamimili na kumuha ng mga carrier mula sa iisang tagagawa na nagsu-supply din ng kanilang coiling at annealing equipment, dahil mananatiling pare-pareho ang mga dimensional tolerance at rekomendasyon sa materyal sa buong linya ng proseso. Kung bibili ka sa dami, ang pakyawan na kaayusan sa isang kagalang-galang na tagagawa ay maaaring makabawas nang malaki sa gastos sa bawat yunit. Tandaan na ang carrier ay isang consumable tool na may hangganang buhay; suriin ang presyo ng pagbili bilang cost per annealing cycle, hindi bilang isang beses na gastos sa kapital.
Ang isang disiplinadong proseso ng pagpili batay sa pinakamabigat na coil at ang pinakamainit na cycle ay palaging hihigit sa pagganap sa pagbili ng pinakamurang carrier ng catalog; ang carrier ay dapat na engineered para sa aktwal na mga kondisyon ng pugon.
Pagsasama ng mga Annealing Carrier sa Wire Coiling at Annealing Equipment
Sa isang modernong linya ng pagpoproseso ng wire, ang carrier ay hindi nakatayo nang mag-isa. Ang coil ay lumalabas sa wire coiler, inililipat sa carrier, at pagkatapos ay naglalakbay sa pamamagitan ng annealing furnace. Tinutukoy ng coiler ang mga sukat ng coil, ang winding tension, at ang kondisyon ng ibabaw ng wire habang inilalagay ito sa carrier. Kung ang coiler ay gumagawa ng maluwag o telescoping coils, hindi iyon maitama ng carrier; kung ang carrier ay may matalim na mga gilid, kahit isang perpektong sugat na likid ay scratched.
Ang integration point na pinakamahalaga ay ang dimensional na tugma sa pagitan ng inner diameter ng coil at ng carrier support diameter. Ang isang coil na may panloob na diameter na 500 mm ay dapat umupo sa isang suporta na humahawak nito sa inner bore nang hindi pumipindot laban sa mga panlabas na pambalot. Ang carrier ay dapat na idinisenyo upang ang coil ay suportado ng hindi bababa sa dalawang singsing, na nagpapahintulot sa kapaligiran na dumaan sa bore sa buong cycle.
Sa dulo ng annealing step, ang mga wire rope processor ay kadalasang nagsasagawa ng karagdagang mga end treatment operation gaya ng pagputol, pagsasanib, at tapering. Sa aming hanay ng produkto, pinagsasama ng RDQ1011 wire rope annealing at tapering machine ang annealing at end-forming na mga hakbang sa isang operasyon, na gumagawa ng isang compact tapered end na hindi nakakalas.
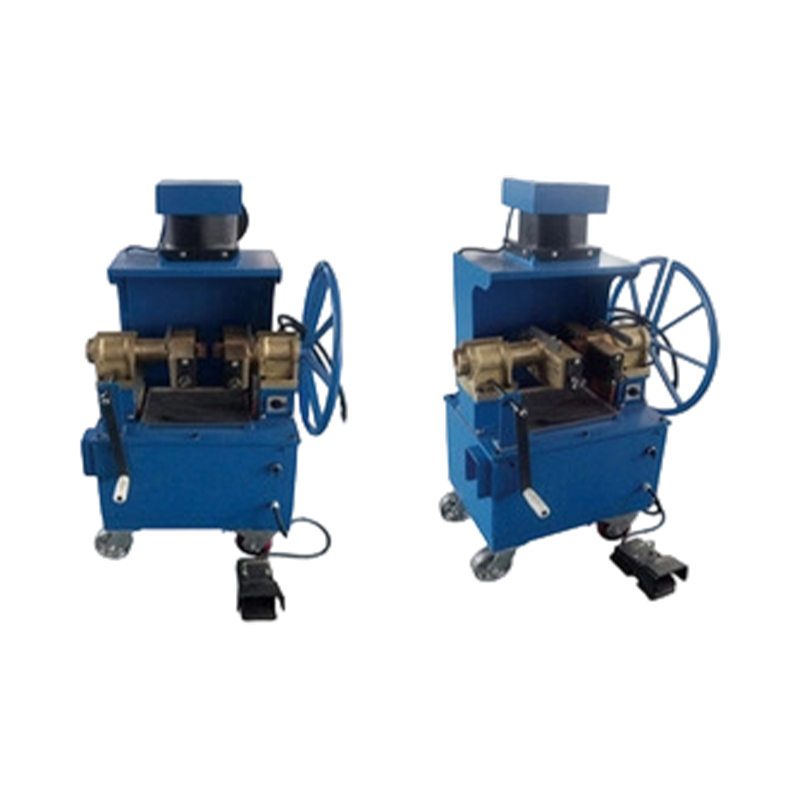 RDQ-1011 Wire Rope Annealing at Tapering Machine Pinagsasama ng makinang ito ang pagsusubo at pagbubuo ng dulo sa isang hakbang, na gumagawa ng mga compact, hindi nakakalas na mga tapered na dulo. Nababagay ito sa mga lubid ng elevator, minahan, at crane, na may madaling operasyon at mababang paggamit ng kuryente. Tingnan ang Produkto →
Para sa coiling side, ang XT1600 wire rope reeling machine ay nagbibigay ng kontroladong paikot-ikot ng wire rope papunta sa mga reels o coils na may adjustable tension, upang ang coil ay umalis sa coiler sa isang malinis, stable na hugis at maaaring ilipat sa carrier nang walang pinsala sa gilid.
 XT-1600 Wire Rope Reeling Machine Dinisenyo para sa kinokontrol na paikot-ikot ng wire rope sa mga reel na may adjustable tension, tinitiyak ng makinang ito ang malinis at matatag na mga coil para sa ligtas na paglipat. Nagtatampok ito ng mataas na torque, stepless speed regulation, at tumpak na pagsukat ng haba. Tingnan ang Produkto →
Kapag ang production program ay may kasamang hiwalay na pagsusubo ng mga tiyak na wire rope na nagtatapos nang hindi iniinit ang buong coil, ang RDQ1010 steel wire rope annealing machine ay nagbibigay sa operator ng isang dedikadong workstation para sa gawaing iyon, na nagpapababa ng konsumo ng enerhiya ng furnace at nagpapaikli sa proseso ng chain.
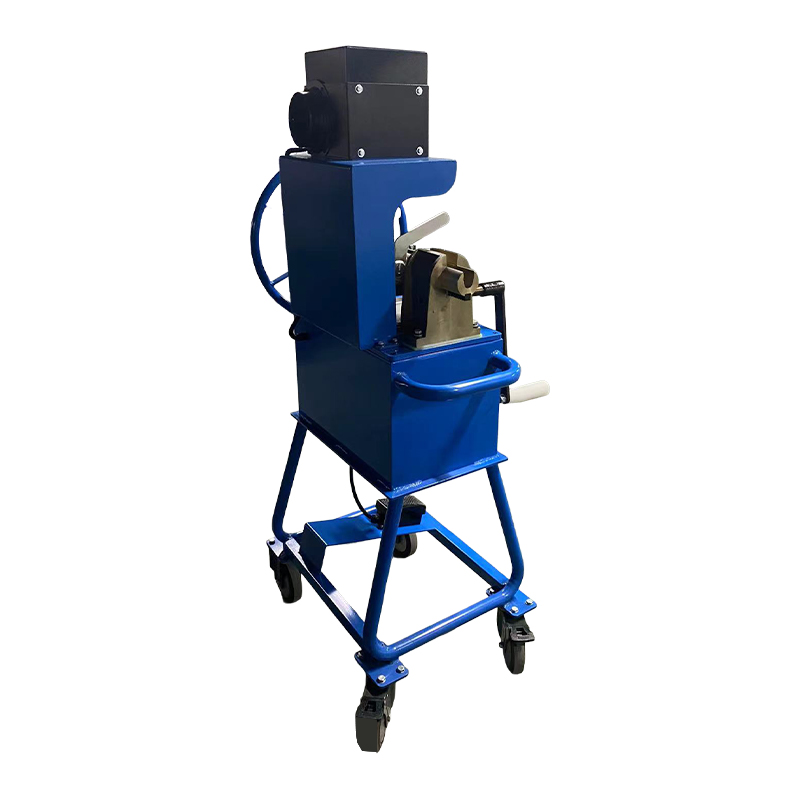 RDQ-1010 Steel Wire Rope Annealing Machine Ang dedikadong annealing workstation na ito ay nagpoproseso ng mga partikular na wire rope na nagtatapos nang hindi iniinit ang buong coil, binabawasan ang paggamit ng enerhiya ng furnace at pinaikli ang chain ng proseso. Pinangangasiwaan nito ang maraming sukat ng lubid nang walang pagpapalit ng bahagi. Tingnan ang Produkto →
Sa pamamagitan ng pag-align ng pagpili ng carrier sa output ng coiler at sa finishing equipment, lumilikha ang isang processor ng tuluy-tuloy na daloy ng materyal: stable coils, safe transfer, uniform annealing, at consistent end geometry. Ang daloy na iyon ay nagpapabuti hindi lamang sa kalidad kundi pati na rin sa kahusayan sa paggawa, dahil ang mga operator ay gumugugol ng mas kaunting oras sa pag-aayos ng mga pinsala sa gilid at muling pag-set ng mga coil.
Kaugnay na Pagbasa
Ang carrier ay ang connecting link sa pagitan ng coiler at ng furnace; Ang pagtutugma ng mga sukat nito at pattern ng suporta sa parehong piraso ng kagamitan ay nag-aalis ng buong pamilya ng mga problema sa paghawak at kalidad.
Pagpapanatili at Buhay ng Serbisyo ng Mga Carrier ng Annealing
Ang isang mahusay na itinayong annealing carrier ay maaaring tumagal ng maraming taon, ngunit kung susuriin lamang ito ng planta sa isang nakapirming iskedyul at aayusin ang maliit na pinsala bago ito maging isang problema sa kalidad. Ang mga napapabayaang carrier ay nagkakaroon ng matutulis na burr, lumubog na mga plato ng suporta, at mabigat na sukat na deposito na direktang nagdudulot ng mga pagkamot at pagkawala ng kulay.
Ang pinakamahalagang aktibidad sa pagpapanatili ay ang regular na pag-inspeksyon sa lahat ng mga ibabaw na nakadikit sa wire. Ang mga burr at weld spatter ay dapat na ground flat kaagad. Ang mga distorted na support bar ay dapat na ituwid o palitan bago ang susunod na paglo-load, dahil ang isang deformed bar ay nagbabago sa distribusyon ng presyon sa kabuuan ng coil stack at pinatataas ang panganib na dumikit.
| Dalas | Item ng Inspeksyon | Pamantayan sa Pagtanggap |
|---|---|---|
| Pagkatapos ng bawat cycle | Coil contact surface para sa scale build-up at burr | Walang mga protrusions na higit sa 0.5 mm |
| Buwan-buwan | Flatness sa buong support plane | Paglihis na mas mababa sa 5 mm sa lapad ng carrier |
| quarterly | Kondisyon ng weld at nakikitang mga bitak | Walang nakikitang mga bitak na mas mahaba sa 10 mm |
| Bago ang mga kampanya sa pugon | materyal thickness at high-stress points | Ang natitirang kapal ay hindi bababa sa 70 porsiyento ng orihinal |
Ang mga paraan ng paglilinis ay depende sa materyal. Maaaring linisin ang mga carrier ng carbon steel gamit ang wire brush o shot blasting sa mga naka-iskedyul na pagsara ng furnace. Pinakamainam na linisin ang mga hindi kinakalawang at cast na lumalaban sa init sa pamamagitan ng banayad na pagsabog o pag-aatsara ng kemikal upang maiwasang mapinsala ang patong na proteksiyon ng oxide. Iwasan ang pagsusubo ng tubig sa isang mainit na carrier; ang thermal shock ay papangitin ang frame at paikliin ang buhay nito.
Ang pag-aayos ay dapat gawin gamit ang materyal na tagapuno na tumutugma sa base metal ng carrier. Ang paggamit ng ordinaryong mild steel weld wire sa isang heat-resistant carrier ay lumilikha ng mga low-alloy zone na mabilis na nag-oxidize at nagiging mga unang punto ng pagkabigo. Ang isang maaasahang tagagawa ay maaaring magbigay ng tamang repair rod at maaari ring muling makinain ang ibabaw ng suporta kapag ang naipong pagkumpuni ay ginawang hindi pantay ang carrier.
Ang pagpapalit ay dapat gawin kapag lumitaw ang alinman sa mga sumusunod na kundisyon: pagnipis ng materyal na mas mababa sa 70 porsiyento ng orihinal na kapal, paulit-ulit na mga bitak sa mga weld na nagdadala ng pagkarga, permanenteng pagpapapangit na higit sa 5 mm sa buong support plane, o pagkawala ng bukas na lugar mula sa akumulasyon ng scale na hindi maalis sa pamamagitan ng paglilinis. Ang pagpapatakbo ng pagod na carrier na lampas sa mga limitasyong ito ay naglalagay sa buong coil stack sa panganib.
Ang pagpapanatili ng carrier ay kontrol sa kalidad, hindi housekeeping; isang 30 minutong inspeksyon bago ang bawat paglo-load ay pumipigil sa uri ng pagdidikit at pagkamot ng mga pagtanggi na pumawi sa isang buong batch.
FAQ: Mga Carrier ng Annealing para sa Wire Coiler
Para saan ang annealing carrier para sa wire coiler?Sinusuportahan at pinaghihiwalay nito ang mga wire coil sa panahon ng batch annealing, pinipigilan ang pagdikit at pagkamot, pinapayagan ang sirkulasyon ng furnace atmosphere sa paligid at sa pamamagitan ng coil stack, at pinapatatag ang stack para sa ligtas na pag-angat at pag-charge ng furnace. |
Bakit magkadikit ang mga wire coils sa panahon ng pagsusubo?Sa temperatura ng pagsusubo, ang malinis na bakal na ibabaw sa direktang kontak ay maaaring mag-bonding sa pamamagitan ng diffusion. Ang compressive pressure mula sa stacked coils ay nagpapataas ng antas ng contact, kaya ang pagbabawas ng contact area sa pamamagitan ng carrier design ay ang pangunahing countermeasure. |
Anong materyal ang dapat gawin ng mga carrier ng pagsusubo?Para sa mga cycle sa ibaba 600°C, ang carbon steel ay matipid. Para sa mas mataas na temperatura, mas gusto ang mababang-alloy na heat-resistant steel, stainless steel 304 o 310S, o cast heat-resistant alloys. Ang pagpili ay depende sa peak cycle na temperatura, ang kapaligiran, at ang target na buhay ng serbisyo. |
Ilang coils ang maaaring i-stack sa isang annealing carrier?Depende iyon sa disenyo ng carrier, bigat ng coil, at taas ng furnace. Ang isang pangkalahatang tuntunin ay panatilihin ang ilalim na layer na load sa ibaba ng creep na limitasyon ng parehong wire at ang carrier na materyal; apat hanggang anim na coils ay karaniwan para sa mga medium na laki ng wire. |
Gaano katagal ang isang annealing carrier?Ang mga gawang carbon steel carrier ay karaniwang tumatagal ng dalawa hanggang apat na taon sa mababang temperatura na serbisyo, habang ang mga heat-resistant na cast carrier ay maaaring tumagal ng walo hanggang labindalawang taon. Ang kasanayan sa paglilinis at pangangalaga sa paghawak ay kasinghalaga ng materyal na grado. |
Maaari bang gamitin ang mga carrier mula sa ibang supplier sa isang umiiral nang furnace?Oo, sa kondisyon na ang footprint, taas ng stacking, open area, at materyal na grado ay tumutugma sa furnace at sa proseso. Karaniwang hihilingin ng isang kagalang-galang na tagagawa ang pagguhit ng furnace at mga parameter ng coil bago gumawa ng mga carrier. |
Naaapektuhan ba ng mga annealing carrier ang cycle time?Makabuluhan. Ang isang carrier na may limitadong bukas na lugar ay nagpapabagal sa palitan ng atmospera at paglipat ng init, na maaaring pahabain ang oras ng pag-ikot ng 10 hanggang 20 porsiyento. Binabawasan ng mga na-optimize na carrier ang paglihis ng temperatura sa loob ng coil stack at maaaring paikliin ang cycle nang walang panganib sa kalidad ng produkto. |
Karamihan sa mga problemang nauugnay sa carrier ay maiiwasan gamit ang tamang uri, materyal, inspeksyon na gawain, at isang supplier na nakakaunawa sa buong linya ng pagproseso ng wire.
Mga Pangwakas na Pag-iisip sa Mga Carrier ng Annealing para sa Wire Coiler
Ang mga Annealing carrier ay ang mga tahimik na workhorse ng wire processing plant. Nakikita nila ang bawat pag-ikot, sinisipsip ang bawat pag-indayog ng temperatura, at dinadala ang buong bigat ng stack ng coil, ngunit kadalasan sila ang huling bahagi na susuriin kapag tumaas ang mga rate ng depekto. Ang katibayan mula sa field ay pare-pareho: carrier geometry, materyal, at kundisyon ay ang pagkakaiba sa pagitan ng isang matatag na proseso ng pagsusubo at isa na gumagawa ng pasulput-sulpot na scrap.
Kapag pumili ka ng carrier, magsimula sa sarili mong data ng proseso, kabilang ang pinakamabigat na coil, ang pinakamainit na cycle, ang uri ng atmosphere, at ang ruta ng paghawak mula sa coiler hanggang sa furnace. Itugma ang uri at materyal ng carrier sa mga numerong iyon, bumili mula sa isang tagagawa na maaaring mag-certify sa materyal, at siyasatin ang mga carrier sa isang nakapirming iskedyul. Ang halaga ng isang mahusay na dinisenyo na carrier ay isang maliit na bahagi ng halaga ng mga coil na pinoprotektahan nito.
Kung nagpapatakbo ka ng linya ng pagpoproseso ng wire rope at kailangan mo ng kagamitan para makumpleto ang chain, kabilang ang coiling, reeling, annealing, tapering, at pressing, ang aming kumpanya ay nagsu-supply ng mga makina na idinisenyo upang gumana nang magkasama sa parehong lohika ng produksyon na inilalarawan sa artikulong ito. Maaari mong suriin ang hanay ng produkto sa website na ito o makipag-ugnayan sa aming engineering team gamit ang iyong mga parameter ng coil at furnace drawing.
Ang wastong napiling annealing carrier, na sinamahan ng disiplinadong pagpapanatili, ay maaaring mabawasan ang pagdikit at pagkamot ng mga depekto ng higit sa kalahati at ito ay karaniwang ang pinaka-epektibong pagpapabuti ng pagiging maaasahan na magagamit sa mga wire coil annealer.
ATING MGA PRODUKTO
Mga Inirerekomendang Produkto
Balita
-
-
Labindalawang millimeters ng wire rope, isang 4.5 meter na tapos na lambanog, at isang 10 mm na error sa hiwa. Iyan ang pagkakasunud-sunod ng maraming tindahan ng lambanog sa Lunes ng umaga: ang...
READ MORE -
Isipin ang isang workshop na nanalo pa lang ng kontrata para makagawa ng 120 magkaparehong wire rope sling, bawat isa ay 3.75 metro ang haba na may swaged na manggas na aluminyo sa isang dulo. N...
READ MORE -
Ang coiling head ay ang umiikot na assembly na tumatanggap ng wire rope, annealed wire ends, o wire rod at ginagawa itong mahigpit na kinokontrol na spiral coil. Para sa mga manufacturer na guma...
READ MORE -
Ang isang wire rope processor sa Southeast Asia kamakailan ay tinanggihan ang halos 30 porsiyento ng isang annealed batch dahil ang mga coils ay nagkadikit at ang mga panlabas na layer ay scratc...
READ MORE
Manatiling nakikipag-ugnayan kay Xingtai.

Kung kailangan mo ng custom na hydraulic equipment o teknikal na konsultasyon, mangyaring huwag mag-atubiling makipag-ugnayan sa Xingtai Sales and Engineering Team.
Mga Mabilisang Link
Kategorya ng Produkto
Makipag-ugnayan sa Amin
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Longgang Road, Gaogang Port Street, Taizhou City, China.
Copyright © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Lahat ng Karapatan ay Nakalaan. Mga tagagawa ng custom na hydraulic machinery Pakyawan na wire rope swagers Factory

