


Ang isang eye sling ay maaaring magmukhang perpekto at isang pananagutan pa rin. Ang 16 mm ferrule-secured wire rope eye sling na diniinan ng katugmang die sa buong tonelada, gamit ang hardness-...
READ MORE
Ang isang eye sling ay maaaring magmukhang perpekto at isang pananagutan pa rin. Ang 16 mm ferrule-secured wire rope eye sling na diniinan ng katugmang die sa buong tonelada, gamit ang hardness-certified aluminum ferrule, ay hindi katulad ng produkto na pinipiga sa isang shop press na hindi kailanman umabot sa toneladang kinakailangan ng ferrule nito, kahit na magkatabi ang dalawa sa iisang rack. Lumilitaw ang pagkakaiba sa isang pagsubok na patunay o sa trabaho, at pagkatapos ay naging mahal ang argumento.
Ang maikling sagot ay ito: ang working load limit ng isang eye sling ay hindi napagpasyahan ng lubid. Ito ay napagpasyahan sa pagtatapos, kung saan ang lubid, ang ferrule at ang puwersa ng pagpindot ay magkakasama. Ang bawat iba pang elemento, kabilang ang paggawa ng lubid, thimble at tag ng pagkakakilanlan, ay umiiral pangunahin upang protektahan ang junction na iyon.
Ang mga sumusunod ay sumasaklaw sa mga uri ng eye sling na makikilala mo sa lifting, rigging, towing at marine work, kung paano aktwal na nabuo at pinindot ang wire rope eye, kung paano itugma ang press tonnage sa diameter ng rope, kung ano ang ibe-verify sa paghahatid, at ang mga failure mode na tumuturo sa isang matinding problema kaysa sa ordinaryong pagsusuot.
Eye Slings sa isang Sulyap: Mga Uri, Materyal at Kung Saan Nababagay ang Bawat Isa
Ang eye sling ay anumang lambanog na ang dulo ay nakasara sa isang loop. Ang loop na iyon ay maaaring gawin sa pamamagitan ng pagpindot sa isang ferrule sa isang nakatalikod na dulo ng lubid, sa pamamagitan ng paghahati at muling paglalagay ng mga hibla upang makabuo ng isang Flemish eye, sa pamamagitan ng paglalagay ng mga hibla pabalik sa katawan ng lubid, sa pamamagitan ng paglalagay ng lubid sa isang socket, o sa pamamagitan ng pagtiklop at pagtahi ng webbing. Ang paraan ng pagtatayo, hindi ang materyal lamang, ang nagtatakda ng lakas at mga panuntunan sa inspeksyon.
| Uri ng lambanog sa mata | Paano nabuo ang mata | Karaniwang materyal | Kung saan ito ay karaniwang ginagamit |
|---|---|---|---|
| Ferrule-secured wire rope eye sling | Ang dulo ng lubid ay bumalik sa isang aluminyo o bakal na ferrule at pinindot nang haydroliko | Galvanized o maliwanag na bakal na lubid, 6x19 o 6x36 na klase | Pangkalahatang pag-aangat, paghampas, paghila, gawaing marine deck |
| Flemish eye wire rope sling | Ang lubid ay nahati sa dalawang halves, muling inilatag sa paligid ng isang bakal na ferrule, pagkatapos ay isinara | Multi-strand na bakal na lubid | Mabigat na pagbubuhat kung saan kinakailangan ang mataas na kahusayan sa pagwawakas |
| Mata ng wire rope na pinagdugtong ng kamay | Ang mga hibla ay inilagay pabalik sa katawan ng lubid sa isang tradisyonal na pagdugtong | Bakal na lubid, kadalasang yero | Matagal nang itinatag ang mga pagwawakas, pagkukumpuni sa field, pagpupugal |
| Naka-socket na pagwawakas | Ang dulo ng lubid ay binuksan at iniangkla sa isang socket na may ibinuhos na metal o dagta | Bakal na lubid na may saksakan ng bakal | Structural guys, crane pendants, permanenteng installation |
| Flat web return eye sling | Humalukipkip ang webbing sa sarili at tinahi | Nylon o polyester webbing | Naglo-load na sensitibo sa scratching, light to medium duty |
Kapag inihambing mo ang isang wire rope eye sling sa isang web sling, ang trade-off ay bihirang tungkol sa presyo lamang. Ang isang wire rope eye sling ay pinahihintulutan ang abrasion, init at matutulis na mga gilid, ngunit ito ay mas mabigat at hindi gaanong mapagpatawad sa pininturahan o pinakintab na mga ibabaw. Ang isang return eye webbing sling ay malambot at magaan, ngunit ang lakas nito ay nakasalalay sa pattern ng tahi at sa pag-iwas sa tela mula sa mga hiwa at atake ng kemikal.
Tatlong variable ang nagpapasya kung aling konstruksiyon ang nababagay sa isang trabaho:
- Ang laki ng lubid o webbing laban sa pagkarga, na ipinahayag bilang limitasyon ng pagkarga sa pagtatrabaho sa halip na ang puwersa ng pagsira.
- Ang kapaligiran, kabilang ang salt spray, acids, UV exposure at operating temperature.
- Ang bilang ng mga cycle ng pagkarga, dahil ang pagkapagod sa bibig ng ferrule ay ang karaniwang dahilan kung bakit humihinto ang eye sling.
Dinadala ng eye sling ang na-rate na load nito sa mata, kaya ang loop ay isang pagwawakas sa halip na isang liko. Siyasatin at tukuyin muna ang pagwawakas, at ituring ang lubid bilang sumusuportang elemento.
Sa loob ng Wire Rope Eye Sling: Rope, Ferrule, Thimble at Terminal
Apat na bahagi ang nagpapasya kung paano kumikilos ang isang wire rope eye sling sa ilalim ng pagkarga. Ang bawat isa ay may isang detalye na maaaring suriin, at ang bawat isa ay maaaring matukoy nang hindi maganda nang walang sinumang nakakapansin hanggang sa isang patunay na pagsubok ang naglantad nito.
Ang lubid
Kinokontrol ng klase ng lubid kung gaano kahigpit ang pagpuno ng mga hibla sa cross-section, at naaapektuhan naman nito kung gaano kalaki ang dapat i-compress ng ferrule. Ang 6x19 class na lubid na may fiber core ay ang karaniwang panimulang punto para sa mga pangkalahatang lambanog, habang ang 6x36 class na lubid, na may mas marami at mas pinong mga wire, ay mas madaling yumuko sa maliliit na diameter. Ang mga independiyenteng wire rope core (IWRC) constructions ay nagbibigay ng mas mataas na breaking force para sa parehong diameter sa labas ngunit isang stiffer rope na nangangailangan ng mas maraming press force. Ang lubid ay dapat na malinis at walang sirang mga wire sa zone na uupo sa loob ng ferrule, dahil ang isang corroded o nasirang seksyon ay isang mahinang pundasyon para sa anumang press.
 Aluminum Ferrule/Aluminum Sleeve DIN3093 Ang Aluminum Ferrule/Aluminum Sleeve DIN3093 ay isang precision-engineered cable termination component, mahigpit na ginawa upang sumunod sa DIN3093 standard—ang Europ... Tingnan ang Produkto →
Ferrules at manggas
Ang ferrule ay kung saan inililipat ang load mula sa lubid patungo sa fitting. Ang mga aluminyo ferrule na ginawa sa isang kinikilalang detalye, tulad ng mga ginawa sa DIN 3093 na mga dimensyon, ay nakuha mula sa isang kinokontrol na haluang metal at pinainit sa isang tinukoy na hanay ng katigasan. Ang malambot, hindi natukoy na aluminyo ay magde-deform sa ilalim ng die at hindi na magkakaroon ng mahigpit na pagkakahawak na kailangan nito, kahit na sa isang pindutin na umabot sa buong tonelada. Gumagamit ang mga manggas ng Hourglass ng hugis na butas na naghihiwalay sa dalawang bahagi ng lubid sa loob ng fitting at kinokontrol kung paano dumadaloy ang metal habang pinipindot, na nagpapababa sa panganib na maputol ang lubid sa sarili nito.
Thimbles
Ang didal ay hindi palamuti. Itinatakda nito ang pinakamababang radius na nakikita ng lubid sa loob ng mata, ikinakalat ang presyon ng tindig laban sa isang kawit o kadena, at pinoprotektahan ang lubid mula sa abrasyon. Ang lambanog na na-rate na may didal ay nire-rate sa pag-aakalang naroroon ang didal.
Mga terminal ng swage
Kapag ang dulo ng isang assembly ay dapat na naka-bolted, sinulid o naka-pin sa halip na naka-hook, isang swage terminal ang papalit sa mata. Ang prinsipyo ng pagpindot ay pareho: ang isang katawan ng bakal ay naka-compress sa dulo ng lubid, at ang kalidad ng press na iyon ang nagpapasya sa kahusayan ng buong pagpupulong.
Ang isang ferrule ng hindi kilalang haluang metal at tigas ay ang nag-iisang pinakakaraniwang nakatagong depekto sa isang murang lambanog sa mata, dahil ang pagkakabit ay mukhang tama habang nag-aalok ng walang maaasahang grip.
Paano Ginagawa ang Eye Sling: Mula Reel hanggang Proof Load
Karamihan sa mga pressing fault ay mga process fault, hindi equipment faults. Ang pagkakasunud-sunod sa ibaba ay nagpapakita kung paano pinangangasiwaan ng maayos na organisadong sling shop ang ferrule-secured eye slings, at bawat hakbang ay umiiral upang protektahan ang pagwawakas.
- Reel out at gupitin sa haba. Pinapanatili ng reeling machine ang lubid na tuwid at hindi nalilikot habang ito ay sinusukat at pinuputol, kaya walang natitirang pag-ikot ang nakaimbak sa assembly. Ang lubid na dumarating sa press na may twist ay kadalasang magiging bird-cage sa loob ng ferrule.
- Taper at anneal ang dulo ng lubid. Ang Annealing ay nakakarelaks sa wire, nag-aalis ng natitirang stress at nasusunog ang sobrang lubricant sa dulo, habang ang tapering ay pinapadikit ang mga hibla upang ang dulo ay pumasok sa ferrule nang malinis at ganap na maupo. Depende sa shop, ito ay ginagawa gamit ang isang dedikadong annealing machine, isang annealing at tapering machine, isang cutting at tapering machine o isang fusing at tapering machine, dahil ang paggupit lamang ay nag-iiwan ng splayed end na hindi kailanman mauupuan nang maayos.
- Ipasok ang lubid sa ferrule at iposisyon ito sa die. Ang lubid ay dapat na ganap na nakauwi laban sa dulong hintuan. Kung ito ay huminto nang maikli, ang ferrule ay magkakaroon ng mas kaunting lubid kaysa sa ipinapalagay ng disenyo, at ang kakulangan ay hindi makikita mula sa labas.
- Pindutin sa isang tuloy-tuloy na stroke hanggang sa buong tonelada. Ang mga bahagyang stroke, muling pagpindot at paghinto sa mid-stroke ay nagbubunga ng hindi pantay na daloy ng metal. Ang die profile ay dapat tumugma sa ferrule, at ang press ay dapat na kayang hawakan ang na-rate na puwersa nito sa buong stroke sa halip na sa tuktok lamang ng cycle.
- Sukatin ang ferrule pagkatapos ng pagpindot. Ang haba ng ferrule at mga dimensyon sa kabuuan ng flat ay ang praktikal na pagsusuri sa tindahan. Ang isang ferrule na na-deform sa labas ng inaasahang window ay maaaring hindi pinindot o labis na pinindot, at ang parehong mga kondisyon ay mga dahilan upang tanggihan ang pagpupulong.
- Proof load ang tapos na lambanog. Ang isang proof load ay inilalapat sa antas na kinakailangan ng namamahala na pamantayan, na para sa wire rope slings ay karaniwang dalawang beses sa working load limit, kahit na ang naaangkop na pamantayan at aplikasyon ay dapat palaging kumpirmahin.
- Markahan at i-tag. Ang limitasyon sa pag-load ng trabaho, uri ng lambanog, haba, pagkakakilanlan ng tagagawa at ang petsa ng paggawa ay nabibilang sa isang matibay na tag na nakakabit sa pagpupulong.
Ang buong toneladang hawak sa buong stroke ay kung ano ang nagko-convert ng isang ferrule mula sa isang angkop sa isang pagwawakas, at walang halaga ng visual na inspeksyon pagkatapos ay maaaring palitan para dito.
Paghahambing ng Kahusayan sa Pagwawakas: Kung saan Nawawalan ng Lakas ang Eye Sling
Ang mga numero ng kahusayan na sinipi para sa iba't ibang mga pagwawakas ng mata ay hindi magkapareho, at ang agwat ay nagpapaliwanag kung bakit ang dalawang lambanog na ginawa mula sa parehong lubid ay maaaring magkaiba sa iisang pagkarga. Ang tsart sa ibaba ay naghahambing ng mga tipikal na halaga na malawakang binanggit para sa mga pangunahing paraan ng pagwawakas.
Ibinuhos na socket
Flemish eye, steel ferrule
Pinindot na aluminyo ferrule
Kamay-tucked splice
Wedge socket
Mga clip ng wire rope
Ang pattern ay pare-pareho sa mga nai-publish na rigging reference: ang mga pagwawakas na unti-unting nabuo ang kanilang grip, tulad ng isang poured socket o isang split-strand Flemish eye, ay may posibilidad na lapitan ang buong lakas ng lubid mismo, habang ang mga pagwawakas na nakadepende sa mekanikal na compression ng isang angkop na concentrate stress sa isang mas maikling seksyon ng lubid. Ang konsentrasyong iyon ay ang dahilan kung bakit ang isang pinindot na aluminum ferrule ay karaniwang itinuturing bilang isang bahagyang mas mababang pagwawakas ng kahusayan kaysa sa isang socket, kahit na ito ay ginawa nang tama.
Dalawang praktikal na konklusyon ang sumusunod. Una, ang design factor na inilapat sa isang lambanog ay kinakalkula sa rope breaking force, pagkatapos ay inaayos para sa kahusayan ng pagwawakas, kaya naman ang isang eye sling na ginawa gamit ang mga wire rope clip ay hindi dapat ituring na katumbas ng isang pinindot na lambanog ng parehong laki ng lubid. Pangalawa, ang mga numero sa itaas ay mga tipikal na halaga sa halip na mga garantiya, at ang namamahala na pamantayan, ang ferrule geometry, ang kondisyon ng mamatay at ang kakayahan ng operator ay nagbabago lahat ng resulta. Ang isang maayos na tindahan na nagbe-verify ng pagpindot nito sa isang sample na batayan ay kadalasang makakapagpakita ng tuluy-tuloy na mas mahusay na mga resulta kaysa sa isang hindi mahusay na kontroladong tindahan na gumagamit ng nominal na parehong mga bahagi.
Itinatakda ng kahusayan ng pagwawakas ang tunay na kisame sa isang lambanog ng mata, kaya ang pag-upgrade ng lubid habang pinapanatili ang mahinang paraan ng pagwawakas ay halos walang binibili.
C-Frame o Basket Frame: Pagpili ng Pindutin sa Likod ng Sling
Kung gagawa ka ng eye slings sa halip na bilhin ang mga ito, tinutukoy ng frame style ng iyong press kung aling mga assemblies ang maaari mong pindutin, kung gaano mo kabilis mai-load ang mga ito, at kung gaano karaming deflection ang makikita mo sa mataas na tonelada. Ang parehong mga estilo ay gumagawa ng parehong trabaho, ngunit ang mga ito ay angkop sa magkaibang mga kondisyon sa pagtatrabaho.
C-frame press
Ang isang C-frame press ay may bukas na lalamunan na naa-access mula sa tatlong panig, na ginagawang diretso ang pag-load ng isang mahabang tapos na assembly at pinipigilan ang operator mula sa isang nakapaloob na istraktura. Ang mga makina sa klase na ito, tulad ng mas maliliit na hydraulic wire rope press machine, ay karaniwang ginagamit para sa mas maliliit na lubid at para sa trabaho kung saan ang pagpupulong ay hindi maaaring malayang iikot.
Mga pagpindot sa basket-frame
Ang isang basket frame o closed frame ay pumapalibot sa pressing zone. Ang saradong geometry ay mas stiffer, kaya ang pagpapalihis sa ilalim ng pagkarga ay nababawasan at ang die ay nananatiling nakahanay sa pamamagitan ng stroke. Iyan ang pinakamahalaga habang tumataas ang tonelada, dahil ang isang frame na bumabaluktot ay hindi maghahatid ng parehong compression sa die na iminumungkahi ng pressure gauge. Ginagamit ng mas malalaking makina, kabilang ang mga dedikadong sling press, ang disenyong ito para sa eksaktong kadahilanang iyon.
 GT-300 Press Machine Para sa Wire Rope Sling(Basket Frame) GT-300 wire rope press machine ay upang pindutin ang maliit na sukat ng wire rope mula 6 mm hanggang 30mm. Tingnan ang Produkto →
| Salik | C-frame press | Basket-frame press |
|---|---|---|
| Paninigas ng frame | Ang mas mababang, bukas na istraktura ay mas nabaluktot | Ang mas mataas, saradong istraktura ay lumalaban sa pagpapalihis |
| Karaniwang tonnage band | Maliit hanggang katamtamang laki ng lubid | Katamtaman hanggang malalaking laki ng lubid at mabibigat na kabit |
| Naglo-load ng access | Tatlong panig na bukas, mahahabang assemblies na madaling iposisyon | Naglo-load sa pamamagitan ng pagbubukas ng frame, mas mahusay para sa paulit-ulit na maikling trabaho |
| Pinakamahusay na angkop sa | Mixed, low-volume at repair work | Production sling making at high-tonnage ferrules |
| Die alignment sa ilalim ng pagkarga | Nangangailangan ng maingat na pagpapanatili | Mas matatag sa pamamagitan ng stroke |
Ang hydraulic supply ay mahalaga gaya ng frame geometry. Ang dual-pump system ay nagbibigay ng mabilis na diskarte sa low-pressure stage at pagkatapos ay lumipat sa high-pressure stage para sa aktwal na compression, na nagpapanatili ng cycle na makatwiran nang hindi sinasakripisyo ang huling puwersa. Kung hindi mahawakan ng high-pressure stage ang na-rate na halaga nito sa buong stroke, ang ferrule ay hindi mabubuo sa gitna kahit na nakumpleto ang stroke.
Ginagawa ng frame deflection ang isang tonnage rating sa isang optimistikong numero, kaya ang mga closed-frame press ay ang mas ligtas na pagpipilian kapag lumaki ang mga laki ng ferrule at diameter ng rope.
Ano ang Kumpirmahin Bago Ka Bumili ng Eye Slings o Buuin ang mga Ito sa loob ng Bahay
Bilang isang mamimili, bibili ka ng isang dokumentadong proseso sa halip na isang haba ng lubid na may loop sa dulo. Bilang isang tagagawa o mamamakyaw, nagbebenta ka ng parehong bagay, at ang mga mamimili na nakakaunawa nito ay hihingi ng ebidensya. Ang isang maikling listahan ng pag-verify ay nag-aalis ng karamihan sa kawalan ng katiyakan.
Para sa mga mamimili ng tapos na lambanog
- Ang pamantayan kung saan ginawa ang lambanog, na nakasaad sa tag o sertipiko sa halip na sa pag-uusap.
- Working load limit, sling length at ang design factor na inilapat sa rope breaking force.
- Ang detalye ng ferrule, kabilang ang uri ng haluang metal at hanay ng katigasan, hindi lamang ang mga panlabas na sukat.
- Mga talaan ng proof load kung saan kinakailangan ng pamantayan o ng application ang mga ito.
- Traceability na nagli-link sa ferrule batch, sa rope batch at sa pressing record.
Para sa mga tindahan na nagtatayo ng mga lambanog sa loob ng bahay
- Isang press na ang na-rate na tonelada ay talagang sumasaklaw sa pinakamalaking ferrule na balak mong isara, na may margin sa halip na nasa limitasyon.
- Isang katugmang hanay ng mga dies para sa bawat ferrule family na iyong ginagamit, pinananatili sa mabuting kondisyon at pinapalitan kapag isinusuot.
- Isang tonnage o pressure indicator na mababasa ng operator sa sandali ng stroke.
- Isang tapering o annealing step, hindi lang isang hiwa, kaya ang lubid ay nagtatapos sa upuan nang buo sa loob ng ferrule.
- Isang nakasulat na window ng pagtanggap para sa mga dimensyon ng ferrule pagkatapos ng pagpindot, at isang panuntunan sa pagtanggi kapag ito ay nalampasan.
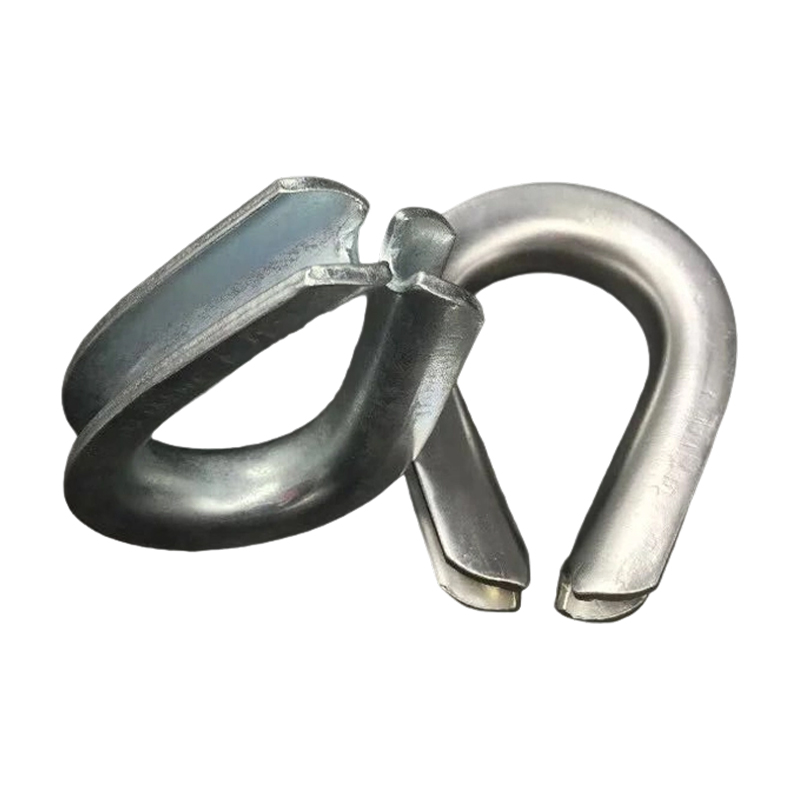 Wire Rope Thimbles Ang mga wire rope thimbles ay maliliit, matibay na mga kabit na idinisenyo upang palakasin ang mga mata (loops) ng mga wire ropes, na pumipigil sa pagkasira, kinking, at napaaga na pagkabigo sa punto ng koneksyon... Tingnan ang Produkto →
Ang Thimbles ay karapat-dapat sa isang lugar sa parehong listahan. Ang lambanog na may rating na may didal at pagkatapos ay ginagamit nang walang isa ay nilo-load sa paraang hindi inaasahan ng rating nito, at ang lubid sa loob ng mata ay makakakita ng mas mahigpit na radius kaysa sa nilalayon ng disenyo. Ang pagtutugma ng laki ng didal sa diameter ng lubid ay isang maliit na detalye na may malaking epekto sa buhay ng serbisyo.
Kung saan ang iisang tagagawa ay nagbibigay ng parehong press at ferrules, ang tonnage, die profile at ferrule geometry ay binuo nang magkasama sa halip na tipunin mula sa hindi nauugnay na mga katalogo. Ang kumbinasyong iyon ay nag-aalis ng isang buong kategorya ng hindi pagkakatugma, at ito ang kadalasang praktikal na dahilan kung bakit ang isang linya ng produksyon ay nag-aayos sa isang supplier sa halip na tatlo.
Kung ang ferrule alloy, ang die at ang press tonnage ay hindi kailanman tinukoy bilang isang sistema, ang lambanog ay walang defensible rating kahit gaano pa kahusay ang lubid.
Inspeksyon, Mga Pagpapahintulot at ang Mga Mode ng Pagkabigo na Mahalaga
Ang eye sling inspection ay kadalasang tungkol sa pagbabasa ng pagwawakas. Ang pagkasuot ng lubid ay madaling makita at madaling sukatin, habang ang mga problema sa ferrule ay banayad at mabilis na umuunlad kapag nagsimula na. Sinasaklaw ng talahanayan sa ibaba ang mga pagsusuri na aktwal na hinuhulaan ang kabiguan.
| Point ng inspeksyon | Ano ang hahanapin | Alisin sa serbisyo kapag |
|---|---|---|
| Ferrule na katawan | Mga bitak, malalim na pagmamarka, corrosion pitting, hindi pantay na pagpapapangit | Anumang crack, o deformation sa labas ng naitala na window ng pagtanggap |
| Lubid sa bibig ng ferrule | Ang mga sirang wire ay puro sa entry point, kinks, necking | Ang bilang ng sirang wire ay lumampas sa limitasyon na itinakda ng namamahala na pamantayan |
| Mata at didal | Nawawala ang didal, nasira, o malayang umiikot sa isang pangit na mata | Ang didal ay pagod, basag o wala |
| Katawan ng lubid | Kaagnasan, pagyupi, pagkukulong ng ibon, pagkasira ng init, pagkawalan ng kulay | Matinding kaagnasan, pagbaluktot o anumang bahaging apektado ng init |
| Tag at pagmamarka | Nawawala, hindi mabasa, o hindi tumutugma sa limitasyon sa pag-load sa trabaho | Hindi makumpirma ang pagkakakilanlan |
Ang lubid na hinugot mula sa isang ferrule ay halos hindi kailanman isang problema sa lubid. Itinuturo nito ang under-pressing, isang napakalaking ferrule bore, isang mismatched die, o isang lubid na hindi ganap na naipasok bago ang stroke. Ang pag-crack ng ferrule ay tumuturo sa kabilang paraan, patungo sa sobrang pagpindot, isang pagod na die o isang angkop na may katigasan sa labas ng detalye. Ang pag-caging ng ibon sa loob o sa labas lamang ng ferrule ay karaniwang nagpapahiwatig na ang lubid ay napilipit sa panahon ng pagpupulong o na ang dulo ay pinutol sa halip na tapered.
Iba ang pag-uugali ng corrosion sa aluminum ferrule kaysa sa nakapaligid na lubid. Sa asin o kemikal na kapaligiran, ang kabit ay maaaring lumala mula sa loob habang ang lubid ay mukhang katanggap-tanggap, kaya ang mga asembliya na ginagamit sa gawaing dagat ay nararapat na mas bigyang pansin sa ferrule kaysa sa kalagitnaan ng span.
Ang pagtanggal ng lubid mula sa isang ferrule ay isang depekto sa halip na pagkasira, na nangangahulugang dapat itong mag-trigger ng pagsusuri sa proseso, hindi lamang ang pag-scrap ng isang lambanog.
Pagpapanatili at Disiplina sa Tindahan
Ang mga pagpindot na gumagawa ng mga eye sling ay nabubuhay sa isang malupit na kapaligiran. Ang mga metal na particle, lubricant mist at paulit-ulit na high-force cycle ay nagsusuot ng mga dies, mga seal at hydraulic na bahagi, at ang isang press na tahimik na nawalan ng tonelada ay patuloy na gumagawa ng mga lambanog na mukhang tama. Ang pang-araw-araw na pagsusuri sa kondisyon ng mamatay, antas ng langis at pagbabasa ng presyon ay mura; ang isang tinanggihang batch ng mga lambanog ay hindi.
Dalawang gawi ang naghihiwalay sa mga maaasahang tindahan mula sa iba. Ang una ay isang pressing record: ferrule batch, rope batch, die number, press setting, operator at petsa. Ang pangalawa ay isang pana-panahong pag-verify ng output ng press laban sa isang kilalang reference, kaya ang isang drifting gauge ay nakuha bago ito makarating sa customer. Praktikal na gabay sa pag-iingat hydraulic wire rope presses sa magagamit na kondisyon ay sumasaklaw sa karamihan ng mga nakagawiang gawain na kailangan ng isang sling shop.
Mahalaga rin ang imbakan. Ang mga lambanog na nakalagay sa mamasa-masa na kongkreto, nakalantad sa mga acid fume o naiwan sa direktang sikat ng araw ay tatanda nang mas mabilis kaysa sa iminumungkahi ng kanilang gumaganang mga talaan, at ang mga aluminum ferrule ay partikular na sensitibo sa matagal na pakikipag-ugnay sa mga agresibong kemikal.
Ang isang press na nawalan ng tonelada ay hindi mag-aanunsyo ng sarili, kaya ang naka-iskedyul na pag-verify ng force output ay nagpoprotekta sa buong produksyon.
FAQ: Eye Slings, Ferrules at Press Selection
Ano ang gamit ng eye sling?
Ang eye sling ay ginagamit upang ikonekta ang isang load sa isang hook, shackle o master link. Ang loop sa bawat dulo ay kumakalat sa koneksyon sa isang radius at nagbibigay sa rigger ng isang matatag na attachment point, kung kaya't ang eye sling ay karaniwan sa pag-angat, paghila, paghampas, pagpupugal at pangkalahatang gawaing rigging.
Paano nabuo ang mata sa isang wire rope sling?
Ang pinakakaraniwang paraan ng produksyon ay ang ibalik ang dulo ng lubid at isara ito gamit ang hydraulically pressed ferrule, alinman sa aluminyo o bakal. Ang split-strand Flemish eyes, hand-tucked splices at poured sockets ay mga alternatibo, bawat isa ay may sariling kahusayan at katangian ng inspeksyon.
Ano ang tumutukoy sa working load limit ng isang eye sling?
Ang working load limit ay nagmula sa rope breaking force na hinati sa design factor, pagkatapos ay inaayos para sa kahusayan ng pagwawakas. Dahil ang pagwawakas ay kadalasang naglilimita sa elemento, ang dalawang lambanog na gawa sa magkatulad na lubid ay maaaring magdala ng magkakaibang mga na-rate na load.
Ano ang pagkakaiba sa pagitan ng return eye sling at wire rope eye sling?
Ang return eye sling ay karaniwang isang webbing sling na ang tela ay nakatiklop pabalik at natahi upang gawin ang loop. Ang wire rope eye sling ay gumagamit ng bakal na lubid at isang mekanikal na pagwawakas, na ginagawang mas lumalaban sa abrasion, init at matutulis na mga gilid ngunit mas mabigat at hindi gaanong malumanay sa mga natapos na ibabaw.
Kailangan ba ng eye sling ng thimble?
Kung ang lambanog ay na-rate sa palagay na ang isang didal ay nilagyan, kung gayon oo. Pinapanatili ng didal ang hugis ng mata, ikinakalat ang presyon ng tindig at pinoprotektahan ang lubid laban sa kadena o kawit, at ang kawalan nito ay nagbabago sa mga kondisyon ng pagkarga sa loob ng mata.
Anong press tonnage ang kailangan para mapindot ang isang ferrule?
Ang tonelada ay nakasalalay sa laki ng ferrule, diameter ng lubid at pagbuo ng lubid sa halip na sa isang tuntunin ng hinlalaki. Bilang pangkalahatang direksyon, ang mga maliliit na lubid ay hinahawakan sa mas mababang tonnage band at ang mas malalaking sling assemblies ay lumilipat sa ilang-daang-toneladang hanay, kaya naman ang katigasan ng frame ay nagiging isang salik sa pagpapasya. Dapat kumpirmahin ng tagagawa ng ferrule at press ang setting para sa bawat kumbinasyon.
Gaano kadalas dapat suriin ang eye slings?
Karamihan sa mga rehimen sa lugar ng trabaho ay nangangailangan ng isang dokumentadong pana-panahong inspeksyon, karaniwang sa pagitan ng anim na buwan o mas kaunti, na may mas madalas na mga pagsusuri kung saan ginagamit ang mga lambanog sa mga malalang kondisyon. Anumang lambanog na kasangkot sa isang insidente o isang labis na karga ay dapat suriin at masuri ang patunay bago ito bumalik sa serbisyo.
Pwede bang ayusin ang sira na eye sling?
Hindi dapat ayusin ang mga ferrule at pagwawakas. Ang sirang lambanog ay karaniwang inaalis sa serbisyo, at kung kailangan ng kapalit na mata, dapat itong gawin nang may tamang die, tonnage at ferrule na detalye ng isang karampatang pagawaan.
Halos lahat ng tanong tungkol sa mga rating ng eye sling ay malulutas sa parehong punto: ang pagwawakas, hindi ang lubid, ang magpapasya kung ano ang ligtas na dadalhin ng lambanog.
Ang eye slings ay nasa dulo ng mahabang supply chain, at sa huling ilang segundo ng chain na iyon, kapag pinindot ang ferrule, magpasya kung ang produkto ay karapat-dapat sa tag nito. Ang isang kinokontrol na ferrule alloy, isang die na tumutugma sa fitting, isang press na humahawak ng buong tonelada sa pamamagitan ng stroke, isang tapered rope end at isang documented proof load ay hindi opsyonal na mga refinement. Ang mga ito ay ang pagkakaiba sa pagitan ng lambanog na pumasa sa isang pagsubok at isang lambanog na nakaligtas sa isang panahon.
Para sa mga mamimili, nangangahulugan iyon ng pagtatanong ng mga hindi komportableng tanong tungkol sa certification at traceability sa halip na paghahambing ng mga listahan ng presyo. Para sa mga manufacturer at wholesale na supplier na nagtatayo ng mga lambanog sa dami, nangangahulugan ito ng pagtrato sa press, dies at ferrules bilang isang tugmang sistema, dahil ang isang hanay ng mga indibidwal na katanggap-tanggap na bahagi ay hindi awtomatikong gumagawa ng katanggap-tanggap na pagwawakas. Ang Xingtai ay gumagawa ng hydraulic wire rope presses, annealing at tapering machine, reeling machine at mga katugmang ferrule mula pa noong 1992, na siyang praktikal na dahilan kung bakit ang mga variable ng pagpindot sa mga asembliyang ito ay tinukoy nang magkasama kaysa sa pinagsama-samang piraso.
ATING MGA PRODUKTO
Mga Inirerekomendang Produkto
Balita
-
-
Labindalawang millimeters ng wire rope, isang 4.5 meter na tapos na lambanog, at isang 10 mm na error sa hiwa. Iyan ang pagkakasunud-sunod ng maraming tindahan ng lambanog sa Lunes ng umaga: ang...
READ MORE -
Isipin ang isang workshop na nanalo pa lang ng kontrata para makagawa ng 120 magkaparehong wire rope sling, bawat isa ay 3.75 metro ang haba na may swaged na manggas na aluminyo sa isang dulo. N...
READ MORE -
Ang coiling head ay ang umiikot na assembly na tumatanggap ng wire rope, annealed wire ends, o wire rod at ginagawa itong mahigpit na kinokontrol na spiral coil. Para sa mga manufacturer na guma...
READ MORE -
Ang isang wire rope processor sa Southeast Asia kamakailan ay tinanggihan ang halos 30 porsiyento ng isang annealed batch dahil ang mga coils ay nagkadikit at ang mga panlabas na layer ay scratc...
READ MORE
Manatiling nakikipag-ugnayan kay Xingtai.

Kung kailangan mo ng custom na hydraulic equipment o teknikal na konsultasyon, mangyaring huwag mag-atubiling makipag-ugnayan sa Xingtai Sales and Engineering Team.
Mga Mabilisang Link
Kategorya ng Produkto
Makipag-ugnayan sa Amin
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Longgang Road, Gaogang Port Street, Taizhou City, China.
Copyright © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Lahat ng Karapatan ay Nakalaan. Mga tagagawa ng custom na hydraulic machinery Pakyawan na wire rope swagers Factory

