


Ang isang eye sling ay maaaring magmukhang perpekto at isang pananagutan pa rin. Ang 16 mm ferrule-secured wire rope eye sling na diniinan ng katugmang die sa buong tonelada, gamit ang hardness-...
READ MORE
Isipin ang isang workshop na nanalo pa lang ng kontrata para makagawa ng 120 magkaparehong wire rope sling, bawat isa ay 3.75 metro ang haba na may swaged na manggas na aluminyo sa isang dulo. Nag-set up ang operator ng cut-off wheel at sinusukat ang unang lubid gamit ang kamay. Ang pangalawang piraso ay mas mahaba ng ilang milimetro. Ang pangatlo ay mas maikli muli. Sa oras na matapos ang pagtakbo, ang sampung lambanog ay nahuhulog sa labas ng katanggap-tanggap na haba. Ang ilan ay dapat na i-scrap, at ang pagkaantala ay nagtutulak pabalik sa paghahatid. Ito mismo ang problema na nalulutas ng isang mahusay na idinisenyong cut-to-length na proseso.
Ang pagputol sa haba sa pagproseso ng wire rope ay nangangahulugan ng pagputol ng isang lubid sa isang tiyak, nauulit na haba at inihahanda ang mga dulo nito para sa nilalayong pagwawakas. Ito ay hindi isang solong aksyon; ito ay isang kinokontrol na pagkakasunud-sunod na kinabibilangan ng pagsukat, pagputol, pagtatapos ng paggamot at, sa maraming kaso, swaging. Para sa mga manufacturer, supplier at wholesaler ng lifting slings, ang pagkakaiba sa pagitan ng isang propesyonal na cut-to-length na linya at isang random cutting bench ay madalas na makikita sa mga talaan ng kaligtasan, mga scrap rate at mga reklamo ng customer.
Pangunahing punto: Ang isang paulit-ulit na cut-to-length na operasyon ay ang pundasyon ng bawat ligtas at mahusay na wire rope sling.
Ano ang Ibig sabihin ng "Cut to Length" sa Wire Rope Processing?
Ang cut to length ay isang termino sa pagmamanupaktura na ginagamit kapag ang isang wire rope ay pinutol mula sa isang bulk coil patungo sa isang tinukoy na dimensyon, kadalasan ay may nakasaad na tolerance. Hindi tulad ng ordinaryong pagputol, ang cut-to-length na trabaho ay dapat gumawa ng magkaparehong mga piraso na maaaring lagyan ng mga end fitting tulad ng mga manggas, thimbles o mata nang walang karagdagang pagsasaayos. Ang huling produkto ay maaaring isang solong paa na lambanog, isang tulay na lubid, isang stay cable o isang tie-down na pagpupulong.
Ang mga karaniwang kinakailangan sa pagpapaubaya ay nagmumula sa mga drawing ng engineering o mga detalye ng pagkuha. Para sa maraming application ng lifting sling, karaniwan ang tolerance na ±1% ng haba ng hiwa. Para sa mas maiikling haba, kadalasang ginagamit ang isang ganap na pagpapaubaya na ±5 mm. Ang mga aplikasyon sa malayo sa pampang at aerospace ay maaaring humingi ng mas mahigpit na kontrol. Ang cutting machine, ang paraan ng pagsukat at ang kakayahan ng operator ay lahat ay nakakaimpluwensya kung ang mga numerong ito ay natutugunan.
Dahil ang wire rope ay isang stranded na produkto, ang proseso ng pagputol ay nakakaapekto rin sa kondisyon ng lubid. Kung ang dulo ay naiwang magaspang o punit-punit, hindi nito matatanggap ang isang swaged na manggas nang malinis. Ito ang dahilan kung bakit iniuugnay ang propesyonal na hiwa sa haba sa pagsusubo, pag-taping, pag-init o pagsasanib ng mga dulo bago magkabit ng socket o ferrule.
Pangunahing punto: Ang pagputol sa haba ay hindi lamang isang operasyon ng pagputol; itinatayo nito ang dimensional na pundasyon para sa buong pagpupulong ng wire rope.
Bakit Mahalaga ang Tumpak na Cut-to-Length para sa Kaligtasan at Gastos
Ang katumpakan ng haba ay direktang nakakaapekto sa anggulo ng pagkarga ng isang lambanog. Ang lambanog na 10 mm ang haba o masyadong maikli sa isang binti ay lumilikha ng hindi pantay na pamamahagi ng pagkarga. Sa isang two-leg sling, maaari nitong palakihin ang tensyon sa isang binti na lampas sa na-rate nitong kapasidad. Ito ay hindi isang kosmetikong isyu; ito ay isang nakakataas na isyu sa kaligtasan.
Sa pagmamanupaktura, ang mga hindi tumpak na haba ay nagdudulot ng mamahaling rework. Kung ang isang lubid ay naputol nang masyadong mahaba, maaaring imposibleng putulin ito pagkatapos mag-swaging nang hindi nasisira ang kabit. Kung ito ay masyadong maikli, ang buong piraso ay magiging scrap. Sa loob ng isang taon, ang mga pagkalugi na ito ay maaaring malaki para sa isang OEM supplier o isang wholesaler na namamahala ng maraming batch order.
Ang mga paulit-ulit na haba ay nagpapabuti din sa pagiging produktibo. Kapag ang bawat hiwa na piraso ay dumating sa swaging station na may parehong mga sukat, maaaring i-set up ng operator ang pindutin nang isang beses at mabilis na iproseso ang lahat ng mga piraso. Ito ay lalong mahalaga para sa mataas na dami ng produksyon.
Sa wakas, ang mga na-audit na sistema ng kalidad ay madalas na humihingi ng traceability. Ang isang mahusay na pinatakbo na cut-to-length na linya ay nagtatala ng mga nominal na haba, sinusukat na haba at mga numero ng batch, na sumusuporta sa pagsunod sa mga pamantayan gaya ng ASME B30.9 o EN 13414.
Bottom line: Pinipigilan ng tumpak na cut-to-length ang premature strand failure, binabawasan ang scrap at pinapayagan ang paulit-ulit na pagpupulong.
Hakbang-hakbang na Proseso ng Wire Rope Cut-to-Length
Ang isang maaasahang cut-to-length na operasyon ay sumusunod sa isang sequence na nagpoprotekta sa lubid at sumusuporta sa mga pagwawakas sa ibang pagkakataon. Maaaring mag-iba ang eksaktong pagkakasunud-sunod, ngunit ang mga pangunahing hakbang ay nananatiling pareho.
- Pagsukat at pagpapakain: Ang wire rope ay hinihila mula sa isang coil o reel sa pamamagitan ng isang sukat na gulong o laser sensor. Itinatala ng isang counter ang haba at ihihinto ang feed sa target na halaga. Tinatanggal nito ang pangangailangan na markahan ang bawat lubid nang manu-mano.
- Pagputol ng lubid: Ang cutting unit ay maaaring gumamit ng saw, abrasive wheel, o hydraulic blade. Pinagsasama ng dedikadong cutting at tapering machine ang cut sa isang taper operation. Ang mekanikal na pagputol ay ginustong para sa malinis na mga dulo nang walang labis na pinsala sa init.
- Pagsusupil o pag-taping sa mga dulo: Pagkatapos ng pagputol, ang mga dulo ng mga hibla ay dapat na naka-fused o tapered upang hindi sila matanggal kapag pinindot ang fitting. Ang isang wire rope cutting at tapering machine gaya ng RDQ1012 ay nagpapainit sa dulo nang lokal at bumubuo ng makinis na hugis-kono na dulo. Ang hakbang na ito ay mahalaga bago hilahin ang lubid sa isang manggas o ipasok ito sa isang socket.
- Pag-swaging sa dulo na angkop: Ang natapos na dulo ng lubid ay inilalagay sa loob ng isang manggas ng aluminyo o bakal, at ang isang hydraulic press ay naglalapat ng mataas na radial pressure. Ang pindutin ay pinipiga ang manggas sa mga hibla ng lubid, na lumilikha ng isang malakas na mekanikal na joint. Ang lakas ng swaging ay dapat tumugma sa manggas, diameter ng lubid, at konstruksyon.
- Panghuling inspeksyon: Ang crimped sleeve ay sinusuri gamit ang go/no-go gauge. Ang kabuuang haba ay na-verify habang ang lubid ay nasa ilalim ng bahagyang pag-igting. Anumang out-of-spec na piraso ay tinatanggihan bago ang packaging.
 RDQ-1012 Wire Rope Cutting at Tapering Machine para sa Tumpak na Paghahanda sa Pagtatapos Tinutunaw ng makinang ito ang mga dulo ng lubid sa maayos na korteng kono o spiral na hugis, na ginagawang mas maayos ang paglipat sa swaging. Nababagay ito sa mga lubid ng elevator, pagmimina, at crane sa loob ng nakapirming hanay ng diameter nang walang pagbabago sa bahagi. Tingnan ang Produkto →
Ang cutting at tapering stage ay kung saan maraming workshop ang nabigo. Ang isang simpleng gilingan ng anggulo ay nag-iiwan ng magaspang na dulo na mahirap ilagay sa isang manggas. Sa pamamagitan ng paggamit ng makinang idinisenyo para sa pagputol at pag-taping, maaari mong gawing mas pare-pareho ang susunod na hakbang sa pag-swag.
Key takeaway: Ang pagkakasunud-sunod ng mga operasyon ay mahalaga. Kung laktawan mo ang pagtatapos ng paghahanda, ang swaging press ay hindi makakagawa ng maaasahang pagwawakas.
Pagpili ng Tamang Cut-to-Length na Kagamitan
Upang makabuo ng maaasahang cut-to-length na linya, kailangan mong mag-isip nang higit pa sa cutting tool. Ang mga pangunahing bahagi ay isang decoiling o payoff system, isang aparato sa pagsukat, isang cutting at tapering machine, at isang hydraulic swaging press. Kung bibilhin mo ang mga ito nang hiwalay, dapat mong tiyakin na magkakasama ang mga ito. Kung bumili ka mula sa isang tagagawa, ang compatibility ay nalutas na.
Ang talahanayan sa ibaba ay nagbibigay ng mabilis na paghahambing ng mga pangunahing uri ng makina na ginagamit sa isang wire rope cut-to-length workshop.
| Uri ng makina | Pangunahing pag-andar | Karaniwang output |
|---|---|---|
| Cutting at tapering machine | Pinutol ang lubid at pinagsasama ang dulo | Malinis, tapered na dulo ng lubid na handa na para sa swaging |
| Makina ng pagsusubo at patulis | Nagtatapos ang mga Anneal at bumubuo ng taper | Pampawala ng stress, tapered na dulo para sa mga high-strength assemblies |
| Hydraulic swaging press | Pinindot ang mga manggas at socket sa lubid | Tapos na ang pagwawakas na may kontroladong compression |
| Mga kagamitan sa pagsukat at pagbabayad | Nagpapakain at sumusukat ng lubid mula sa likid | Pare-parehong haba ng hiwa na may kaunting input ng operator |
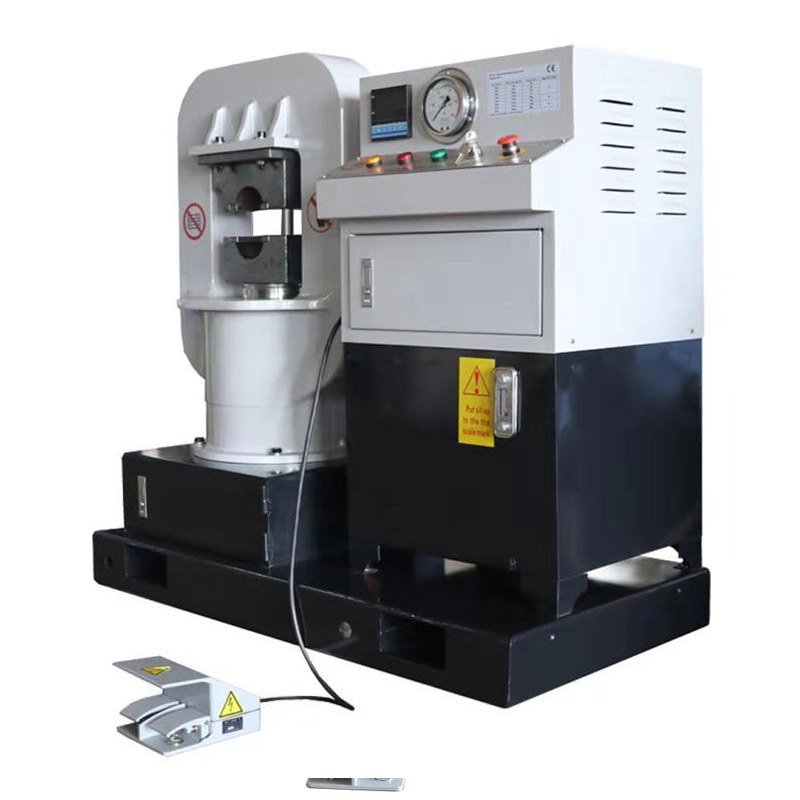 GT-200 Basket-Frame Steel Wire Rope Press para sa Mga Sleeves na Maliit na Diameter Tamang-tama para sa pagpindot sa mga manggas sa mga lubid mula 2 hanggang 24 mm, itong CE-certified press ay nagtatampok ng compact basket frame, stop-at-any-position piston, at simpleng operasyon para sa pare-parehong pagwawakas ng lambanog. Tingnan ang Produkto →
Kapag pumipili ng swaging press, tingnan ang maximum na pagbubukas ng panga, puwersa ng pagpindot at pagkakatugma ng mamatay. Halimbawa, ang isang GT200 basket-frame press ay kadalasang sapat para sa mga manggas na ginagamit sa 6x19 at 6x37 na mga lubid sa karaniwang mga hanay ng diameter. Ang press ay dapat ding mag-alok ng isang mabilis na diskarte na stroke at isang mabagal na pagpindot na stroke upang maiwasan ang pagkasira ng mga hibla.
 Aluminum Ferrule o Sleeve bawat DIN3093 para sa Mga Maaasahang Rope Terminations Ang DIN3093-compliant na aluminum ferrule na ito ay tumutugma sa mga diameter ng rope mula 4 hanggang 20 mm at nagbibigay ng secure, corrosion-resistant na crimp, na nagpapababa ng panganib sa pag-pull-out kapag ipinares sa tamang pressing die. Tingnan ang Produkto →
Huwag kalimutan ang mga kabit. Ang mga aluminyo ferrule ay malawakang ginagamit sa paggawa ng hiwa hanggang sa haba ng lambanog dahil nababago ang anyo nito sa ilalim ng presyon at tumutugma sa tabas ng lubid. Ang materyal ng ferrule, panloob na diameter at kapal ng pader ay dapat na tugma sa lubid. Ang paggamit ng generic na ferrule na may maling haluang metal ay isang karaniwang sanhi ng maagang pag-pull-out.
Para sa kumpletong seleksyon, suriin ang hanay ng wire rope socket pressing machine upang kumpirmahin kung aling modelo ang akma sa iyong maximum na diameter ng lubid at kinakailangang puwersa ng pagpindot.
Panuntunan sa pagpili: Itugma ang cutting, tapering at swaging equipment bilang isang sistema, hindi bilang mga independiyenteng makina.
Mga Karaniwang Cut-to-Length na Pagkakamali at Paano Maiiwasan ang mga Ito
- Umaasa sa manu-manong pagsukat ng tape: Ang pagmamarka ng kamay ay nagpapakilala ng pagkakamali ng tao, lalo na sa mahabang mga lubid. Gumamit ng measuring wheel o encoder sa isang payoff system.
- Hindi pinapansin ang pagpapahaba ng lubid: Ang isang lubid sa ilalim ng pag-igting ay maaaring umunat nang bahagya kapag sinusukat, pagkatapos ay bumalik pagkatapos ng pagputol. Sukatin sa isang mababa, maaaring muling gawin na tensyon, o maglapat ng correction factor para sa paggawa ng lubid.
- Paggamit ng maling paraan ng pagputol: Ang init mula sa isang nakasasakit na gulong ay maaaring makapinsala sa core at katabing mga hibla. Para sa mga lubid na sensitibo sa init, gumamit ng hydraulic shear o isang dedikadong cutting at tapering machine na may kontroladong pag-init.
- Nilaktawan ang pagtatapos ng paghahanda: Ang pagputol ng lubid at pag-iwan sa dulo na hilaw ay nagpapahirap sa pag-swagging at maaaring maging sanhi ng pagkadulas ng manggas. Palaging i-taper o i-fuse ang dulo bago ito itulak sa isang ferrule.
- Pagpili ng isang maliit na press: Ang isang pindutin na may hindi sapat na tonelada ay hindi maaaring ganap na isara ang manggas, na nagreresulta sa mababang puwersa ng pull-out. Suriin ang puwersa ng pagpindot laban sa kinakailangang compression load ng manggas.
- Hindi nagbe-verify pagkatapos ng unang piraso: Kapag ang unang piraso ay tama, ang mga operator ay madalas na ipinapalagay na ang iba ay tama. Suriin muli ang haba at gauge pagkatapos ng bawat pagbabago ng batch o pagbabago ng talim.
Susing mensahe: Karamihan sa mga cut-to-length na depekto ay nagmumula sa kontrol ng proseso, hindi mula sa lubid mismo.
Mga Tip sa Pagpapanatili para sa Mga Cut-to-Length na Machine
Ang mga cut-to-length na makina ay nangangailangan ng regular na pangangalaga upang mapanatili ang katumpakan. Ang mga maluwag na dies, mga pagod na blades at maruruming hydraulic valve ay nagbabago lahat ng output.
Siyasatin nang madalas ang cutting blade o shear edge. Ang isang mapurol na talim ay gumagawa ng isang magaspang na dulo at maaaring ma-deform ang lubid. Para sa mga heated tapering unit, subaybayan ang temperatura at ang oras ng tirahan. Ang masyadong mataas na temperatura ay maaaring matunaw ang core; masyadong mababa ang temperatura ay nag-iiwan ng mahinang taper.
Para sa mga hydraulic press, suriin ang antas ng langis, presyon at mga cylinder seal. Ang kontaminadong langis ay nagdudulot ng mga pressure spike at hindi regular na swaging. Gamitin ang inirerekomendang lagkit ng tagagawa at baguhin ang pagitan.
I-calibrate din ang sistema ng pagsukat ng haba. Ang isang maliit na error sa diameter ng encoder wheel ay maaaring magdulot ng pinagsama-samang error sa mahabang panahon. Linisin ang gulong at suriin ang circumference nito sa haba ng pagsubok kahit isang beses sa isang linggo.
Sundin ang buong pag-iingat sa pagpapanatili para sa wire rope hydraulic presses para maiwasan ang hindi planadong downtime.
Tandaan: Ang preventive maintenance ay mas mura kaysa sa muling paggawa ng tinanggihang batch ng mga lambanog.
Mga Madalas Itanong Tungkol sa Cut-to-Length Wire Rope
Ano ang pinutol sa haba sa wire rope?Ang ibig sabihin ng cut to length ay pagputol ng wire rope mula sa isang coil patungo sa isang tinukoy na dimensyon na may kontroladong tolerance. Sa pagsasagawa, kabilang dito ang paghahanda ng dulo ng lubid upang makatanggap ito ng swaged na manggas o socket. Ang resulta ay isang handa na i-assemble na piraso na ginagamit sa mga sling, tie-down o mga structural cable. |
Anong tolerance ang maaaring makamit kapag pinuputol ang wire rope sa haba?Ang karaniwang pagpapaubaya ay ±1% ng haba ng hiwa para sa pangkalahatang gawaing lambanog. Maraming production drawing ang gumagamit ng ±5 mm para sa mas maiikling piraso. Ang mga high-end na application ay maaaring mangailangan ng mas mahigpit na kontrol, na kadalasang nangangailangan ng katumpakan na pagsukat ng gulong, isang matatag na tensyon sa kabayaran at isang naka-calibrate na cutting machine. |
Kailangan ba ang pagsusubo bago mag-swaging ng isang hiwa-habang-haba na lubid?Ang pagsusubo ay hindi palaging kinakailangan, ngunit ang ilang paraan ng pagtatapos ng paghahanda ay. Ang pag-taping o pagsasanib sa dulo ng lubid ay pumipigil sa pagkalat ng mga hibla at ginagawang mas madaling itulak ang lubid sa isang manggas. Binabawasan din ng Annealing ang tigas at tinutulungan ang manggas na kumagat nang mas pantay, na mahalaga para sa mga high-strength assemblies. |
Maaari bang gamitin ang manu-manong cut-off na gulong para sa cut-to-length na trabaho?Ang isang manu-manong cut-off na gulong ay maaaring gumana para sa mga simpleng trabaho sa pag-aayos, ngunit hindi ito inirerekomenda para sa produksyon na cut-to-length na trabaho. Gumagawa ito ng hindi pare-parehong mga dulo, lumilikha ng pinsala sa init at lubos na nakadepende sa kasanayan ng operator. Ang isang dedikadong wire rope cutting at tapering machine ay nagbibigay ng paulit-ulit na haba, malinis na dulo at isang nakahanda na taper para sa susunod na swaging step. |
Paano ko pipiliin ang tamang hydraulic swaging press para sa cut-to-length na mga lambanog?Pumili ng pindutin batay sa diameter ng lubid, mga sukat ng manggas at kinakailangang puwersa ng pag-pull-out. Suriin ang pagbubukas ng panga, puwersa ng pagpindot, pagkakatugma ng mamatay at bilis ng pag-ikot. Ang isang basket-frame press tulad ng GT200 ay isang praktikal na panimulang punto para sa maraming 6x19 at 6x37 wire rope constructions. Kung gumagawa ka rin ng mga socket, maaaring kailanganin ang isang mas malaking modelo. |
Panghuling tala ng FAQ: Ang magagandang sagot sa mga cut-to-length na tanong ay palaging bumabalik sa pare-parehong pagsukat, kinokontrol na pagputol at na-verify na swaging.
Ang paggawa ng cut-to-length na wire rope ay hindi isang desisyon ng makina. Ito ay isang sistema na nag-uugnay sa pagsukat, pagputol, paghahanda sa pagtatapos, swaging at inspeksyon. Ang pagpili ng tamang kagamitan para sa bawat hakbang, at pagpapanatiling kontrolado ang kagamitang iyon, ay nagbibigay-daan sa isang tagagawa, supplier o mamamakyaw na maghatid ng ligtas, pare-parehong mga pagtitipon.
Nagpapatakbo ka man ng maliit na rigging shop o malaking cable assembly plant, magsimula sa isang maaasahang cutting at tapering machine, ipares ito sa wastong laki ng hydraulic press, at gumamit ng mga certified aluminum o steel ferrule. Ang kumbinasyong iyon ay nagbibigay sa iyo ng repeatability na hinihingi ng cut-to-length na trabaho.
Huling pag-iisip: Mamuhunan sa kontrol sa proseso gaya ng sa machine hardware, at ang iyong cut-to-length na output ay mananatili sa loob ng tolerance sa loob ng maraming taon.
ATING MGA PRODUKTO
Mga Inirerekomendang Produkto
Balita
-
-
Labindalawang millimeters ng wire rope, isang 4.5 meter na tapos na lambanog, at isang 10 mm na error sa hiwa. Iyan ang pagkakasunud-sunod ng maraming tindahan ng lambanog sa Lunes ng umaga: ang...
READ MORE -
Isipin ang isang workshop na nanalo pa lang ng kontrata para makagawa ng 120 magkaparehong wire rope sling, bawat isa ay 3.75 metro ang haba na may swaged na manggas na aluminyo sa isang dulo. N...
READ MORE -
Ang coiling head ay ang umiikot na assembly na tumatanggap ng wire rope, annealed wire ends, o wire rod at ginagawa itong mahigpit na kinokontrol na spiral coil. Para sa mga manufacturer na guma...
READ MORE -
Ang isang wire rope processor sa Southeast Asia kamakailan ay tinanggihan ang halos 30 porsiyento ng isang annealed batch dahil ang mga coils ay nagkadikit at ang mga panlabas na layer ay scratc...
READ MORE
Manatiling nakikipag-ugnayan kay Xingtai.

Kung kailangan mo ng custom na hydraulic equipment o teknikal na konsultasyon, mangyaring huwag mag-atubiling makipag-ugnayan sa Xingtai Sales and Engineering Team.
Mga Mabilisang Link
Kategorya ng Produkto
Makipag-ugnayan sa Amin
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Longgang Road, Gaogang Port Street, Taizhou City, China.
Copyright © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Lahat ng Karapatan ay Nakalaan. Mga tagagawa ng custom na hydraulic machinery Pakyawan na wire rope swagers Factory

